 العربية
 English
 Français
 Deutsch
 Italiano
 한국어
 Português
 Español
製作の選択肢
1本用ワイン木箱の
三つの材料構成
材料と構造によって表面品質、コスト、納期が変わります。ご希望の外観と調達予算に合わせ、主に三つの方向からご提案します。
MDF+塗装仕上げ
MDFを下地にマット、光沢、ピアノ塗装を施します。構造と寸法が安定し、ブランド指定色をそろえやすい構成です。均一な色調を重視する包装に適しています。
- マット・光沢・ピアノ塗装
- 量産での色の統一
- 仕上げに応じて彫刻・箔押し・シルクスクリーン
MDF+天然木突板
よく選ばれる構成MDFにウォールナット、オーク、ビーチなどの天然木突板を貼ります。寸法安定性と本物の木目を両立し、高級ワイン木箱で一般的な構成です。
- 天然木突板ならではの木目
- 安定した下地で、総無垢材より反りのリスクを抑えやすい
- 透明ニスや薄い着色で木の色調を生かす
無垢材
ラバーウッド、ビーチ、ウォールナット、パインなどの無垢材を使用。天然木の個性や素材そのものを商品の位置づけに生かす企画に適します。MDF構成より材料費や歩留まり損失が増えやすく、個体ごとの色差があります。
- 全体を無垢材で構成
- 自然な木目と個体ごとの色差
- 透明ニス・着色・マット塗装
参考製品
1本用木箱の
二つの製作例
材料や構造の異なる二つの製品をご紹介します。どちらも構造、仕上げ、ロゴ、内装、金具を個別に変更できます。
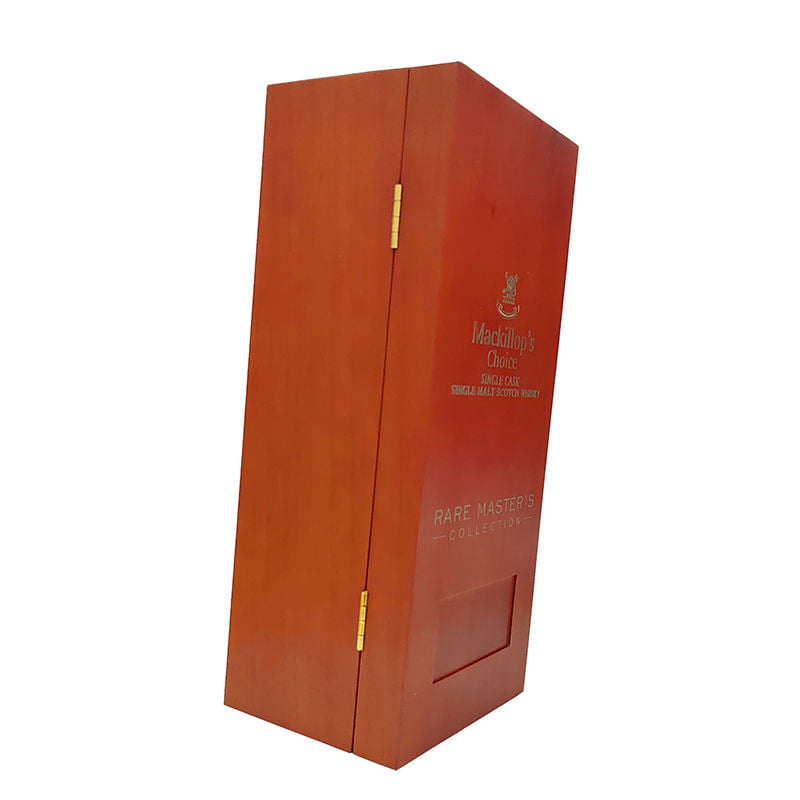
1本用オーダーメイド木箱 — ブランドを見せるタイプ
MDFと木製部材を組み合わせ、深い赤褐色に仕上げています。前面にレーザー彫刻や金属ロゴプレート用の目立つスペースを設け、留め具、インサート、仕上げをブランド仕様に合わせられます。
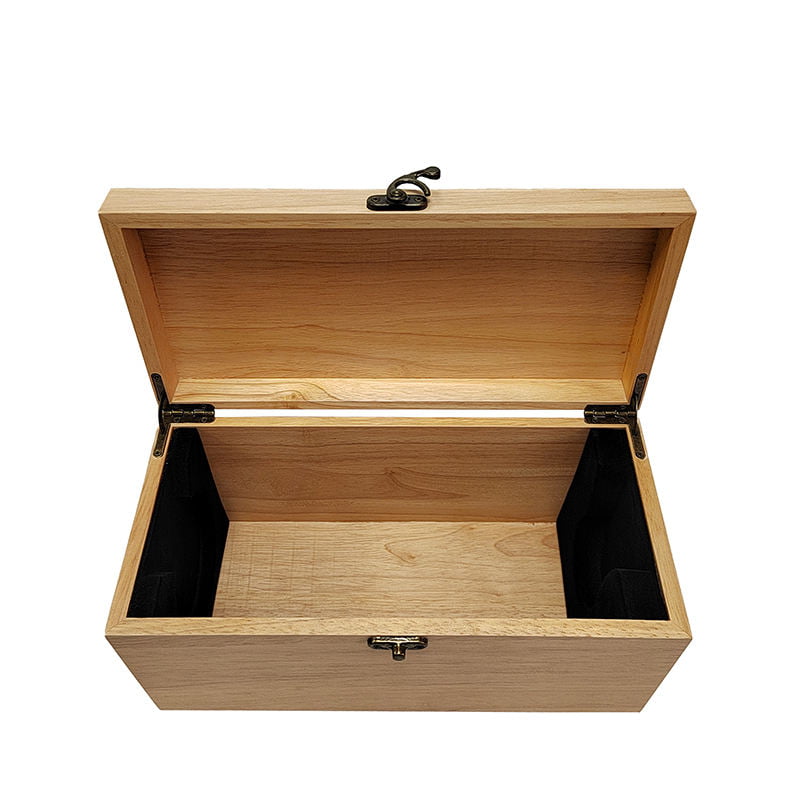
ラバーウッド製1本用木箱 — 自然な木目を生かすタイプ
ラバーウッド無垢材の木目に、透明ニスや軽い仕上げを施します。EVAとベルベットの内装でボトルを支え、ワイナリー直販、自然志向のブランド、本物の木の質感を求める輸入商社に適しています。
ボトルの収まりと内装
ボトル寸法を基に
一つずつ設計
箱の収まりが悪いと中の商品にも影響します。汎用の型ではなく、実際の高さ、胴径、肩、首、栓に合わせて構造を設計します。
ボトルの高さと内部の深さ
栓周りの余裕と、傾けずに取り出せるスペースを確保しながら、ボトルの高さに内寸を合わせます。
胴径と肩の形状
収納部の幅と輪郭を胴・肩に合わせます。ボルドー型、ブルゴーニュ型などでは必要な形状が異なります。
首・栓周りのクリアランス
首の直径とコルク、スクリューキャップ、封蝋の高さで上部の余裕を決めます。蓋がキャップやコルクを押さえない設計が必要です。
EVA・フォームインサート
底、胴、首の支えをボトルの輪郭に合わせてカットします。ベルベット、マイクロファイバー、布で覆い、表面保護と見栄えを整えます。
板紙を使った内装構造
コストを重視する場合は、板紙構造を布や紙で覆う方法もあります。総EVAより材料費を抑えながら、必要なボトル支持を検討できます。
サンプル段階で適合確認
量産前に現物ボトルで、入れやすさ、取り出し、蓋の閉まり、内装の密着を確認。必要な修正を済ませてから承認します。
材料・仕上げ・ロゴ
外観と表面仕上げ
ブランドに合わせた加工
仕上げとロゴ加工が木箱の外観とブランドの見せ方を決めます。材料、目指す外観、予算に合わせて組み合わせをご提案します。
表面仕上げ
天然木突板+クリアニス
ウォールナット、オーク、ビーチなどの本物の突板に透明ニスや薄い着色を施し、自然な木の外観を残しながら保護します。
マット塗装
MDFや無垢材に指定色のマット塗装。下地処理、プライマー、必要な層間研磨、指定のマット上塗りで、なめらかで反射を抑えた面に仕上げます。
光沢塗装
マットより細かな下地処理と研磨で光沢を出します。ピアノ塗装ほどの深みはなくても、光を反射する磨かれた外観を得られます。
高光沢・ピアノ塗装
塗装、乾燥、研磨、再塗装、精密研磨、磨きを重ね、鏡面に近づけます。一般仕上げより材料費と手間がかかり、高級ワイン包装に適しています。
ロゴ加工の方法
加工方法は材料と表面仕上げによります。天然木や突板にはレーザー彫刻、塗装面には箔押しがよく使われます。金属プレートは上質な金具の印象を加えます。すべての方法がどの面にも使えるわけではないため、試作時にご提案します。
内張りと支持構造
内張りは収納壁面とインサート表面を覆います。高級ワイン包装ではベルベットやマイクロファイバーが一般的です。重量、見せ方、予算に合わせて下地と張り材を選びます。
材料選びのガイド
MDF塗装・突板貼りMDF・無垢材の比較と選定
工場と生産
ボトル情報の確認から
量産まで
XRXは中国・広東省で20年にわたり木箱を製造。32,000 m²の工場内で木工、塗装、内装施工、金具組立、梱包まで一貫して行います。
20+
年の製造経験
32K㎡
工場面積
約300
従業員
10
研究開発スタッフ
1本用ワイン木箱のOEM製造工程
ボトル情報と構造の確認
寸法、参考写真、現物サンプルを受け取り、構造、蓋、内装、仕上げ、ロゴ方法をお客様と確認してから進めます。
材料準備と切断
MDFや無垢板を部品寸法に切り、必要に応じて突板を準備します。収納部、蝶番の彫り込み、金具穴などをCNC加工します。
組立と研磨
部材を組み、接合部、縁、表面を研磨・補修して塗装に備えます。下地処理の質が最終仕上げに直結します。
塗装・表面仕上げ
仕様に応じて吹付け、乾燥、研磨、再塗装を行います。高光沢では追加の精密研磨や磨きが必要です。必要な色補修は手作業で行います。
ロゴ・装飾加工
レーザー彫刻、箔押し、シルクスクリーン、金属プレートを施工。工程順は仕上げと加工方法に応じ、試作時に確認します。
内装取り付け・金具組立
ボトルに合わせてEVAを切り、ベルベットやマイクロファイバーで覆って取り付けます。蝶番、留め具、持ち手は手作業で組み、精密な調整には熟練を要します。
サンプルと品質
実物サンプルを承認してから
量産を開始
試作でボトルの収まり、表面品質、ロゴ、内装を確認します。お客様が実物サンプルを承認した後にのみ量産を開始し、大量生産後の高額な修正を防ぎます。
サンプルの確認項目
適合:挿入と取り出し
実物ボトルを入れ、収まり、余裕、取り出しやすさを確認。必要に応じてインサートを調整します。
蓋の閉まりとクリアランス
栓に圧力をかけずに蓋が閉まることを確認。蝶番と留め具の動作、蓋の位置、隙間の均一性を検査します。
表面仕上げの品質
適切な照明下で平滑さ、色、光沢、研磨跡・気泡・ピンホールの有無を確認します。
ロゴの位置と品質
位置、サイズ、彫刻の深さ、印刷の見当を、デザインデータとサンプルで直接比較します。
内張りとインサート
材料、色、接着、収まりを確認し、端の浮き、気泡、隙間がないことを検査します。
量産時の品質確認
承認サンプルと仕様に対する寸法の一致
ロット全体の仕上げと色の均一性
個別または抜取検査計画に基づくロゴ品質・位置の確認
蝶番・留め具の動作と位置の検査
梱包前の内張り・インサート確認
品質管理の流れ
試作確認、量産検査、製造基準
納期の目安
実際の納期は構造、仕上げ、数量、材料の入手状況によります。見積もり時に確認します。
よくあるご質問