 العربية
 English
 Français
 Deutsch
 Italiano
 한국어
 Português
 Español
製品に合わせて工程を設計
切断前に製造ルートを決める理由
材料の伸縮、塗膜の厚み、金具のクリアランス、インサートの深さ、最終梱包は、いずれも製造のしやすさに影響します。事前の技術検討によって、見栄えのよい案が不安定な構造や仕上げにくい形状、組み立てにくい仕様になることを防ぎます。
天然無垢材の工程
ウォールナット、ブナ、オーク、パイン、バーチ、ラバーウッドでは、木目、湿度による寸法変化、加工方向、研磨に注意し、天然材のばらつきを踏まえた仕上げを選びます。
MDF塗装の工程
MDFはブランドカラーを表現しやすい、平滑で安定した基材です。端面の目止め、下塗り、塗装、硬化、表面を傷つけない取り扱いが重要な管理項目です。
MDF突板貼りの工程
突板貼りは、安定した芯材に天然の木目を組み合わせます。突板の選定、面ごとの木目合わせ、繊維方向、端部処理、プレス、保護塗装を一体で計画します。
シダー材を使うシガーボックスの工程
シダー材を使う案件では、用途、使用する範囲、内部構造、仕上げを明確にする必要があります。材料の取り扱いや香りに関する要件は、一般的な塗装仕上げのギフトボックスとは異なります。
ピアノ塗装の工程
ガラスのような厚みのある表面には、下地処理、塗装、硬化、磨きを繰り返す工程が必要です。仕上げ工程が長くなるため、納期、取り扱い、梱包時の保護にも影響します。
ディスプレイ製品の工程
ジュエリーディスプレイや木製展示台では、一般的な蝶番付き箱とは異なり、成形部材、柔らかな表面材、隠し固定、モジュール単位のセット梱包などを用いる場合があります。
設計段階で製造基準を明確に
図面、サンプル、完成イメージ、収納する商品など、さまざまな情報から検討を始められます。材料の手配・投入前に、外寸と内寸、板厚、蓋の動き、接合方向、金具位置、インサートの深さ、ロゴ範囲、梱包方向を、製造に使える基準へ落とし込みます。
実物サンプルで確認すべき箇所も、この段階で見極めます。ボトルに密着する収納部、周囲の突板と揃える引き出し前板、曲面の蓋に取り付ける金属プレートなどは、公称寸法だけでは判断できません。早期に関係寸法を確認することで、塗装や組立開始後の変更を減らします。
後工程の条件を前工程に反映
仕上がりの意匠は、最初の加工にも影響します。突板には木目の配置と適切な端部処理が、塗装MDFには目止めと下地処理ができる端面が必要です。透明仕上げの無垢材では、見える木目に配慮して加工・研磨します。ピアノ塗装では、塗装、硬化、磨き、保護に適した形状、隙間、角部が求められます。
金具と内装部品も工程順を左右します。塗装前に加工する掘り込みがある一方、表面が安定してから取り付ける金具、内張り、インサートもあります。製造ルートは独立した作業場の一覧ではなく、相互につながる生産計画です。
サンプルの見栄えだけで量産可否を判断しない
外観が良好な提示用サンプルでも、量産前に調整が必要な場合があります。部品を一定の位置に取り付けられるか、木目や色の基準が現実的か、仕上げを傷めずにインサートを組み込めるか、梱包品が繰り返しの取り扱いに耐えられる保護を備えているかを確認します。
承認サンプルは、確定図面、版下データ、材料見本、書面の要求事項と併用します。変更を承認した際は、購買、製造、塗装、組立、検査、梱包の各担当に最新版を明示し、旧仕様が後工程に残ることを防ぎます。
生産計画には、材料準備、塗装と硬化、手作業の組立、内装加工、最終梱包の時間を含めます。これらを一つの連続した機械サイクルに短縮できるとは限りません。各工程に必要な基準と作業時間を確保し、塗装、内張り、金具で不具合が隠れる前に検査します。お客様には、合意した生産開始前に寸法、版下、展示上の詳細を確定いただくことで円滑な進行につながります。支給品、付属品、特殊金具がある場合は、到着予定と承認済みの版を計画に含め、量産中も実際に収納する部品と製造基準を一致させます。
主な生産の流れ
連携する七つの製造工程
不具合が後工程の仕上げや組立に影響する前に、修正可能な段階で確認します。
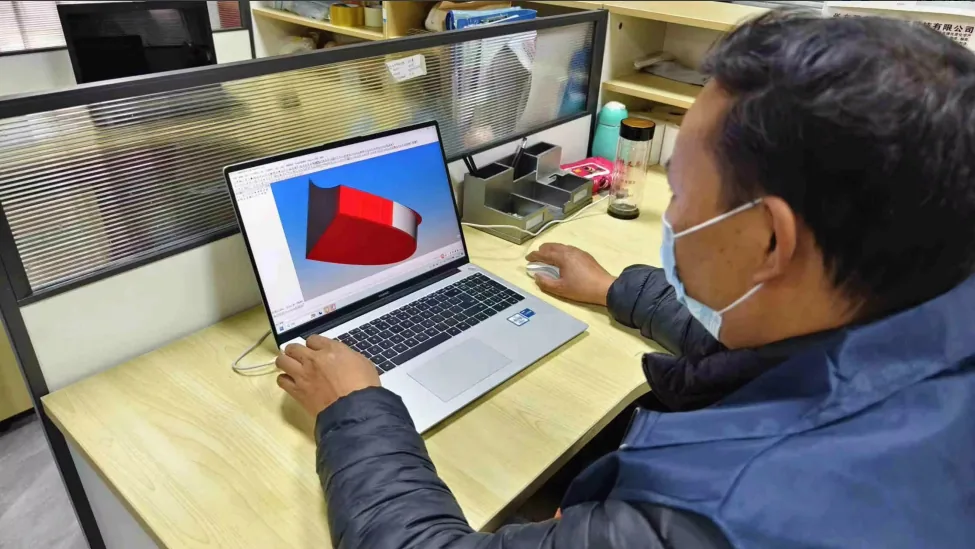
設計・仕様の検討
図面やサンプルから、寸法、接合部、金具位置、インサートのクリアランス、加工要件を確定します。
材料の準備
承認済みの無垢材、MDF、突板、オクメ、シダーなどを選定し、構造と表面処理に合わせて準備します。
切断・機械加工
切断、成形、ルーター加工、穴あけによって、板材、収納部、端部、接合部、金具位置を再現性よく加工します。
研磨・下地処理
突板貼り、透明塗装、着色塗装、ラッカー仕上げの前に、平面性、端部、接合部、表面状態を確認します。
仕上げ・ロゴ加工
承認サンプルに従い、塗装、硬化、磨き、彫刻、印刷、箔押し、ロゴプレートの加工を行います。
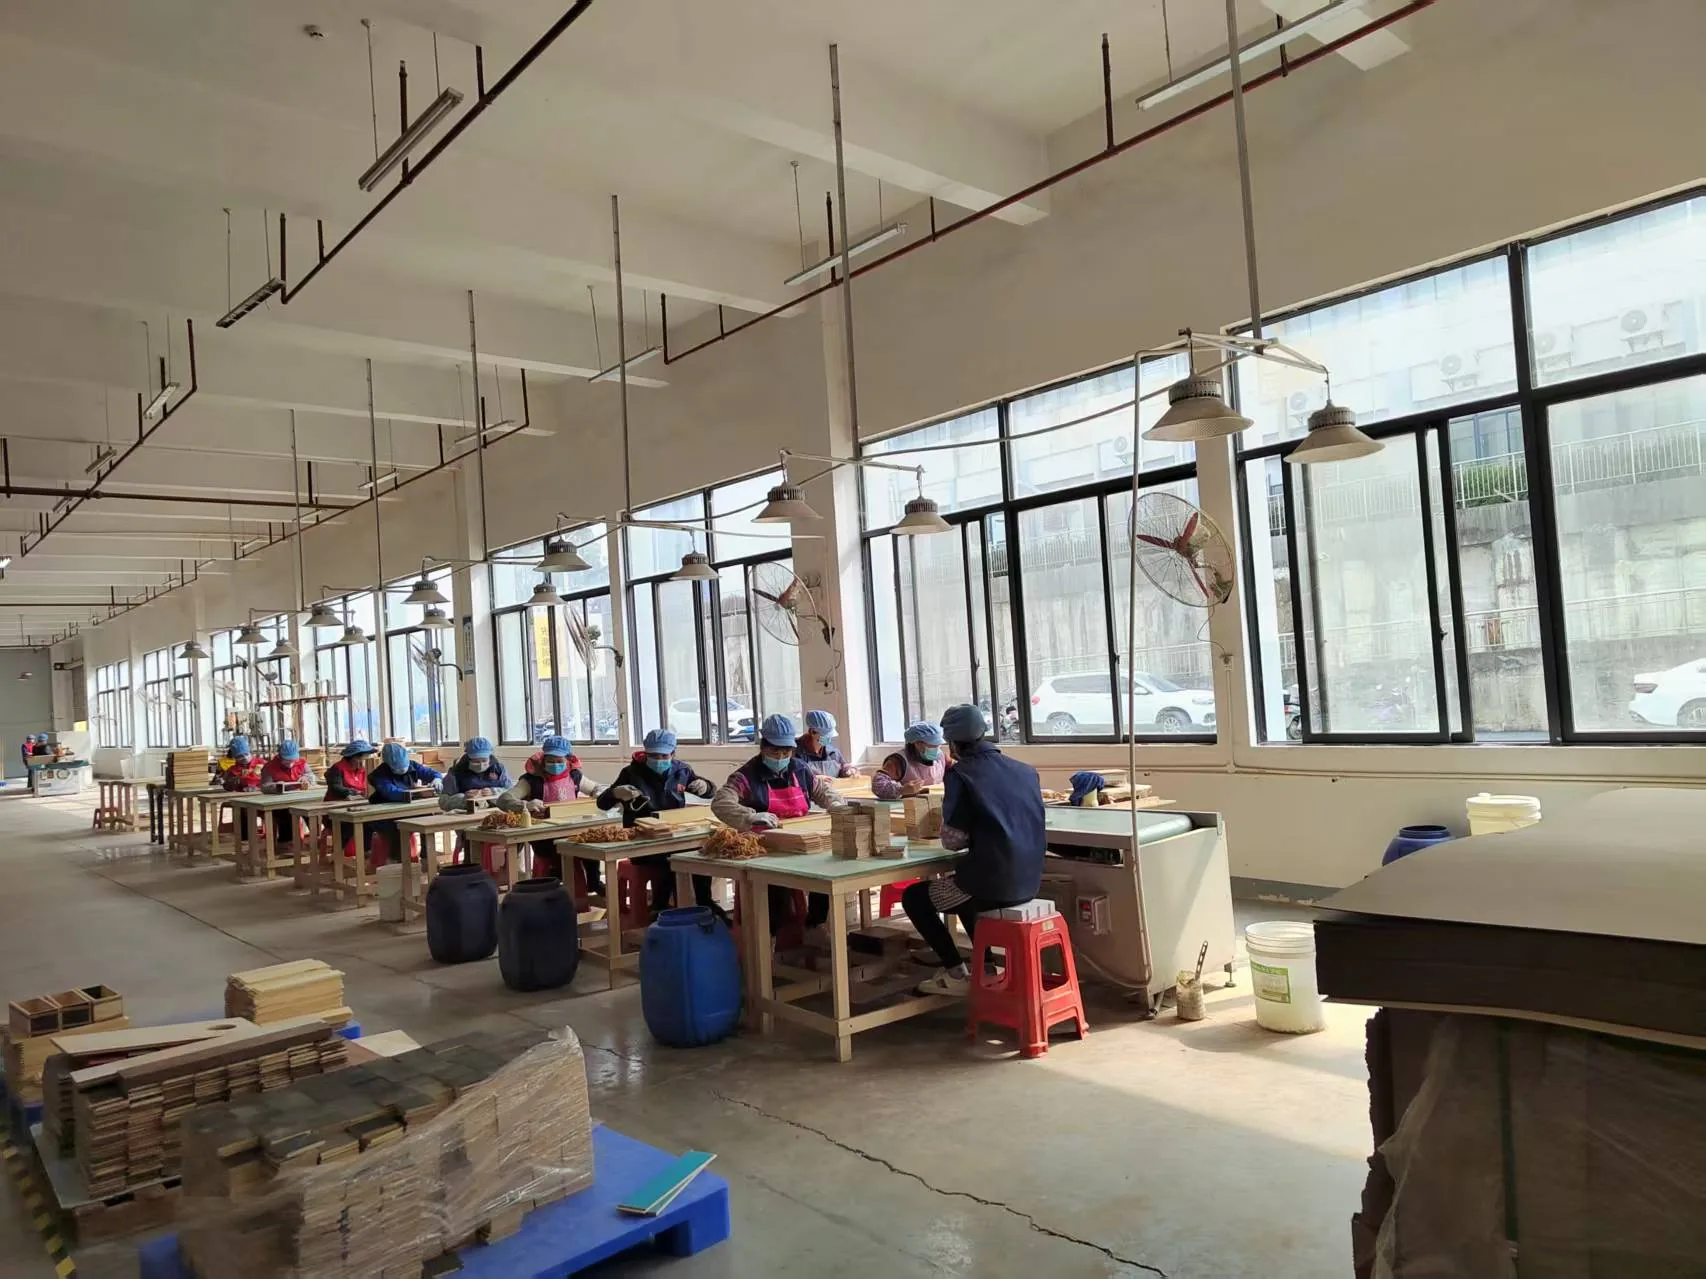
組立・内装
蝶番、磁石、錠、取っ手、トレー、ベルベット、EVA、スポンジなどを組み込み、作動と収まりを確認します。
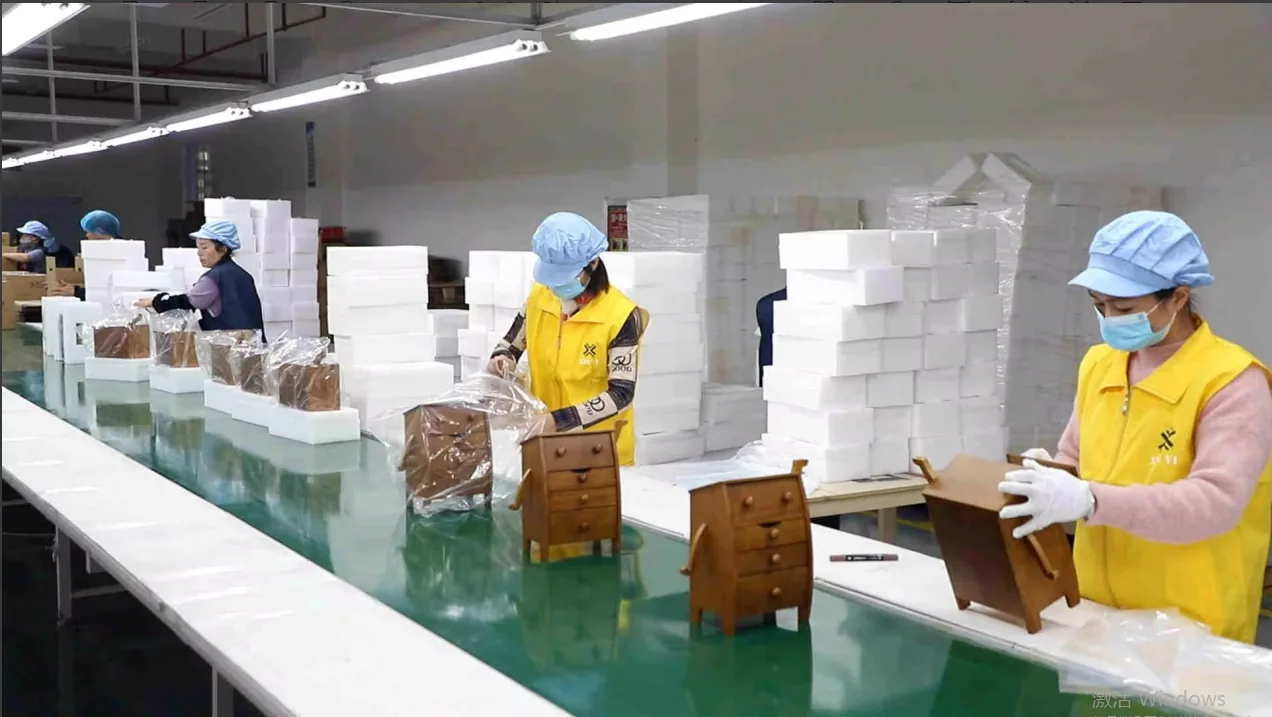
検査・梱包
外観、寸法、開閉、ロゴ、内装、付属品、輸送保護を確認してから外箱を封緘します。
加工を支える設備
設備は再現性を支え、品質は工程管理で確保
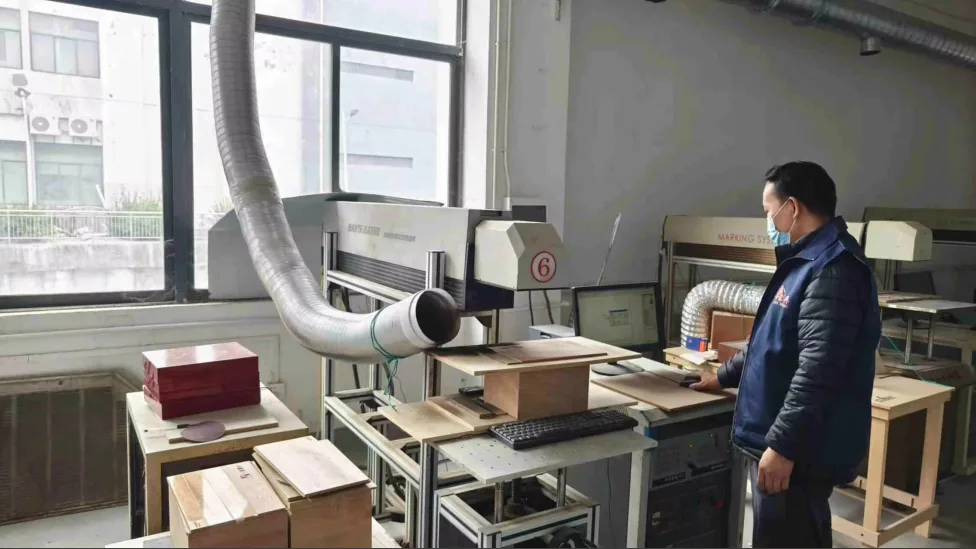
切断、成形、研磨、突板貼り、穴あけ、吹付塗装、レーザー、組立、集塵、梱包まで対応する設備を備えています。特注品では、熟練作業者、治具、承認基準、工程内検査も欠かせません。
切断・板材加工
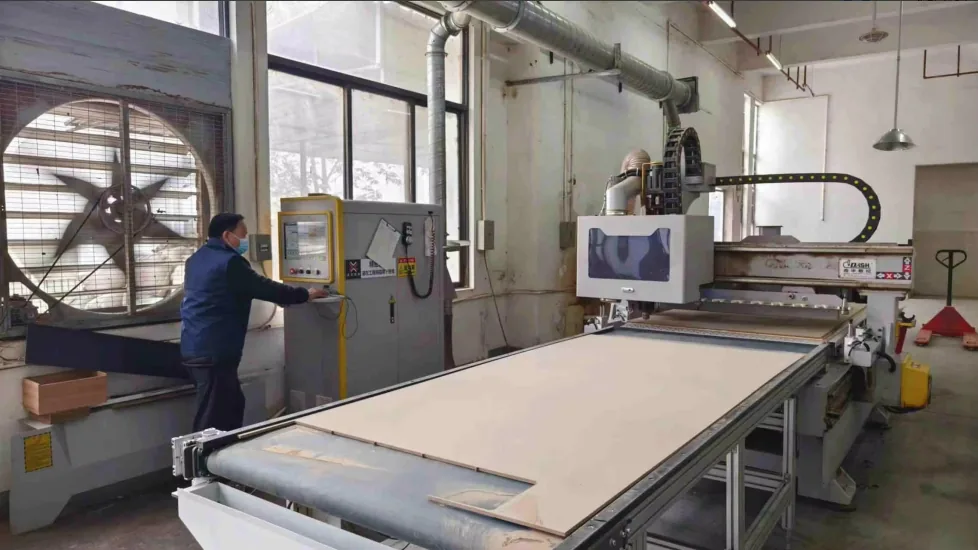
電子制御鋸や切断設備、板材の前加工で、詳細な成形前に部材寸法を揃えます。
CNC・ルーター・成形加工
マシニングセンタ、ルーター、成形設備で、収納部、輪郭、開口、装飾形状を再現性よく加工します。
穴あけ・接合部の準備
多軸・垂直穴あけ、ほぞ加工などにより、金具位置、接合部、組立基準を準備します。
研磨・集塵
自動・手作業の研磨と集中集塵によって、塗装や最終組立前の表面を整えます。
突板貼り・プレス
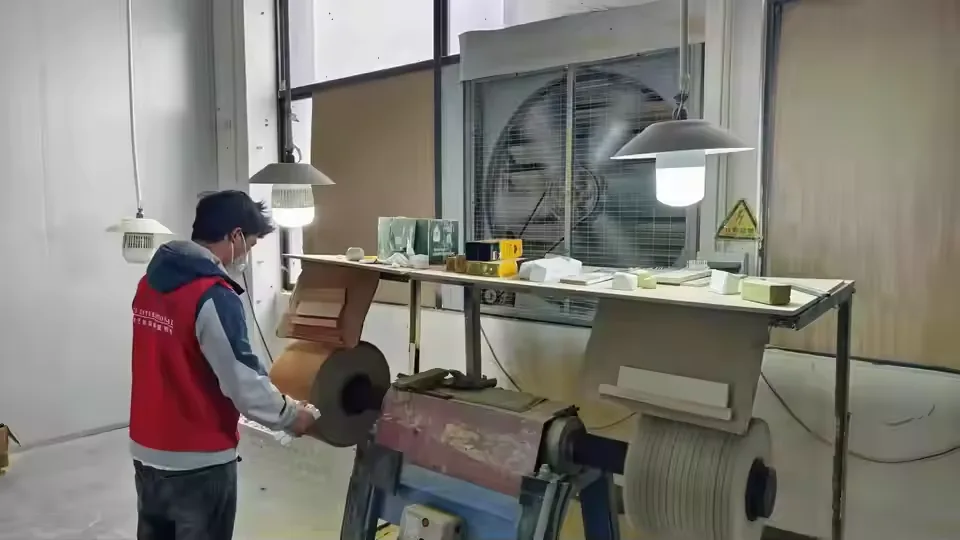
基材、木目方向、板の形状、仕上げに応じて、突板貼り、ラミネート、接着、プレスの方法を選定します。
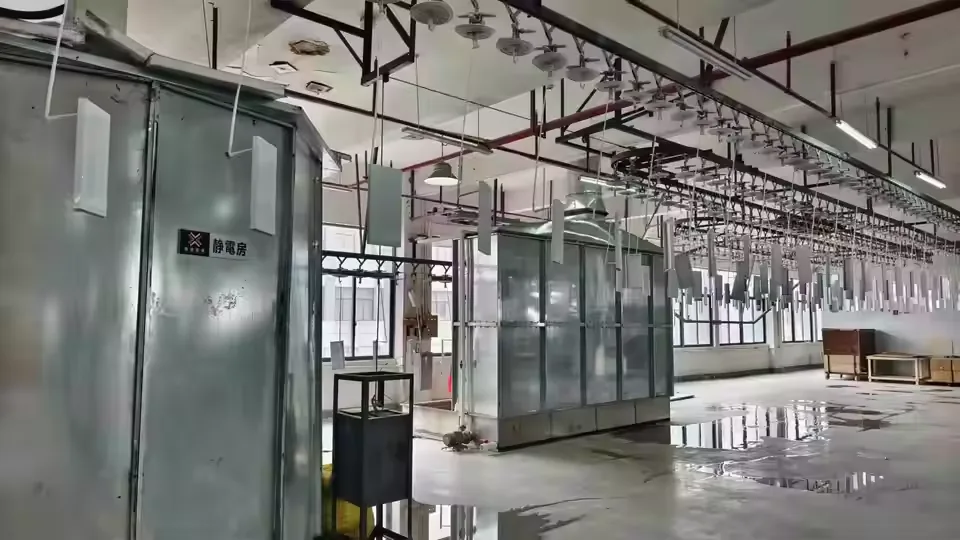
吹付塗装・後加工
適切な下地処理後に、吹付・フローコーティング、レーザー、マーキング、印刷設備を使い、各種仕上げとロゴ加工を行います。
表面処理の流れ
仕上げに必要な時間も生産計画に
透明塗装、着色、マット塗装、光沢塗装、突板、ピアノ塗装では、下地処理、塗布、硬化、磨きの工程が異なります。端部の処理、ロゴを入れる時期、部品の扱い方、梱包時の製品間の保護も仕上げによって変わります。
実際の基材を使ったサンプルで、色、艶、木目の見え方、ロゴの仕上がりを確認します。各方式の詳しい比較は 仕上げガイドをご覧ください。工場で対応する加工については 表面仕上げの対応範囲をご覧ください.
下地を整える
選定した基材を研磨し、目止めして検査します。
塗布する
承認された塗装仕様と色に従って施工します。
硬化させる
仕上げが安定してから次の取り扱いに進みます。
磨いて保護する
必要な磨きを行い、表面同士の接触を防ぎます。
組立 & ロゴ加工
手作業の仕上げで構造を完成
蝶番、磁石、錠、取っ手、蓋支持金具は加工位置に合い、木部に無理な力をかけずに作動する必要があります。ベルベット、EVA、スポンジ、合皮内張り、成形インサートは、しわ、接着剤の露出、不適切な圧力を生じさせずに商品を保持することが求められます。
ロゴ加工は表面処理と連携させます。レーザー彫刻は一部の天然木・突板面に適し、UV印刷、シルク印刷、箔押し、金属プレートには、それぞれ版下と密着性の確認が必要です。詳しくは ロゴとインサートの選択肢をご覧ください.
実際に収納する商品で承認確認
実物のボトル、時計、ジュエリー、コイン、茶容器、ギフトセット部品を用いることで、寸法だけでは分からない隙間、取り出しやすさ、蓋の深さ、重量、動きを確認できます。
生産管理
承認サンプルから出荷準備まで
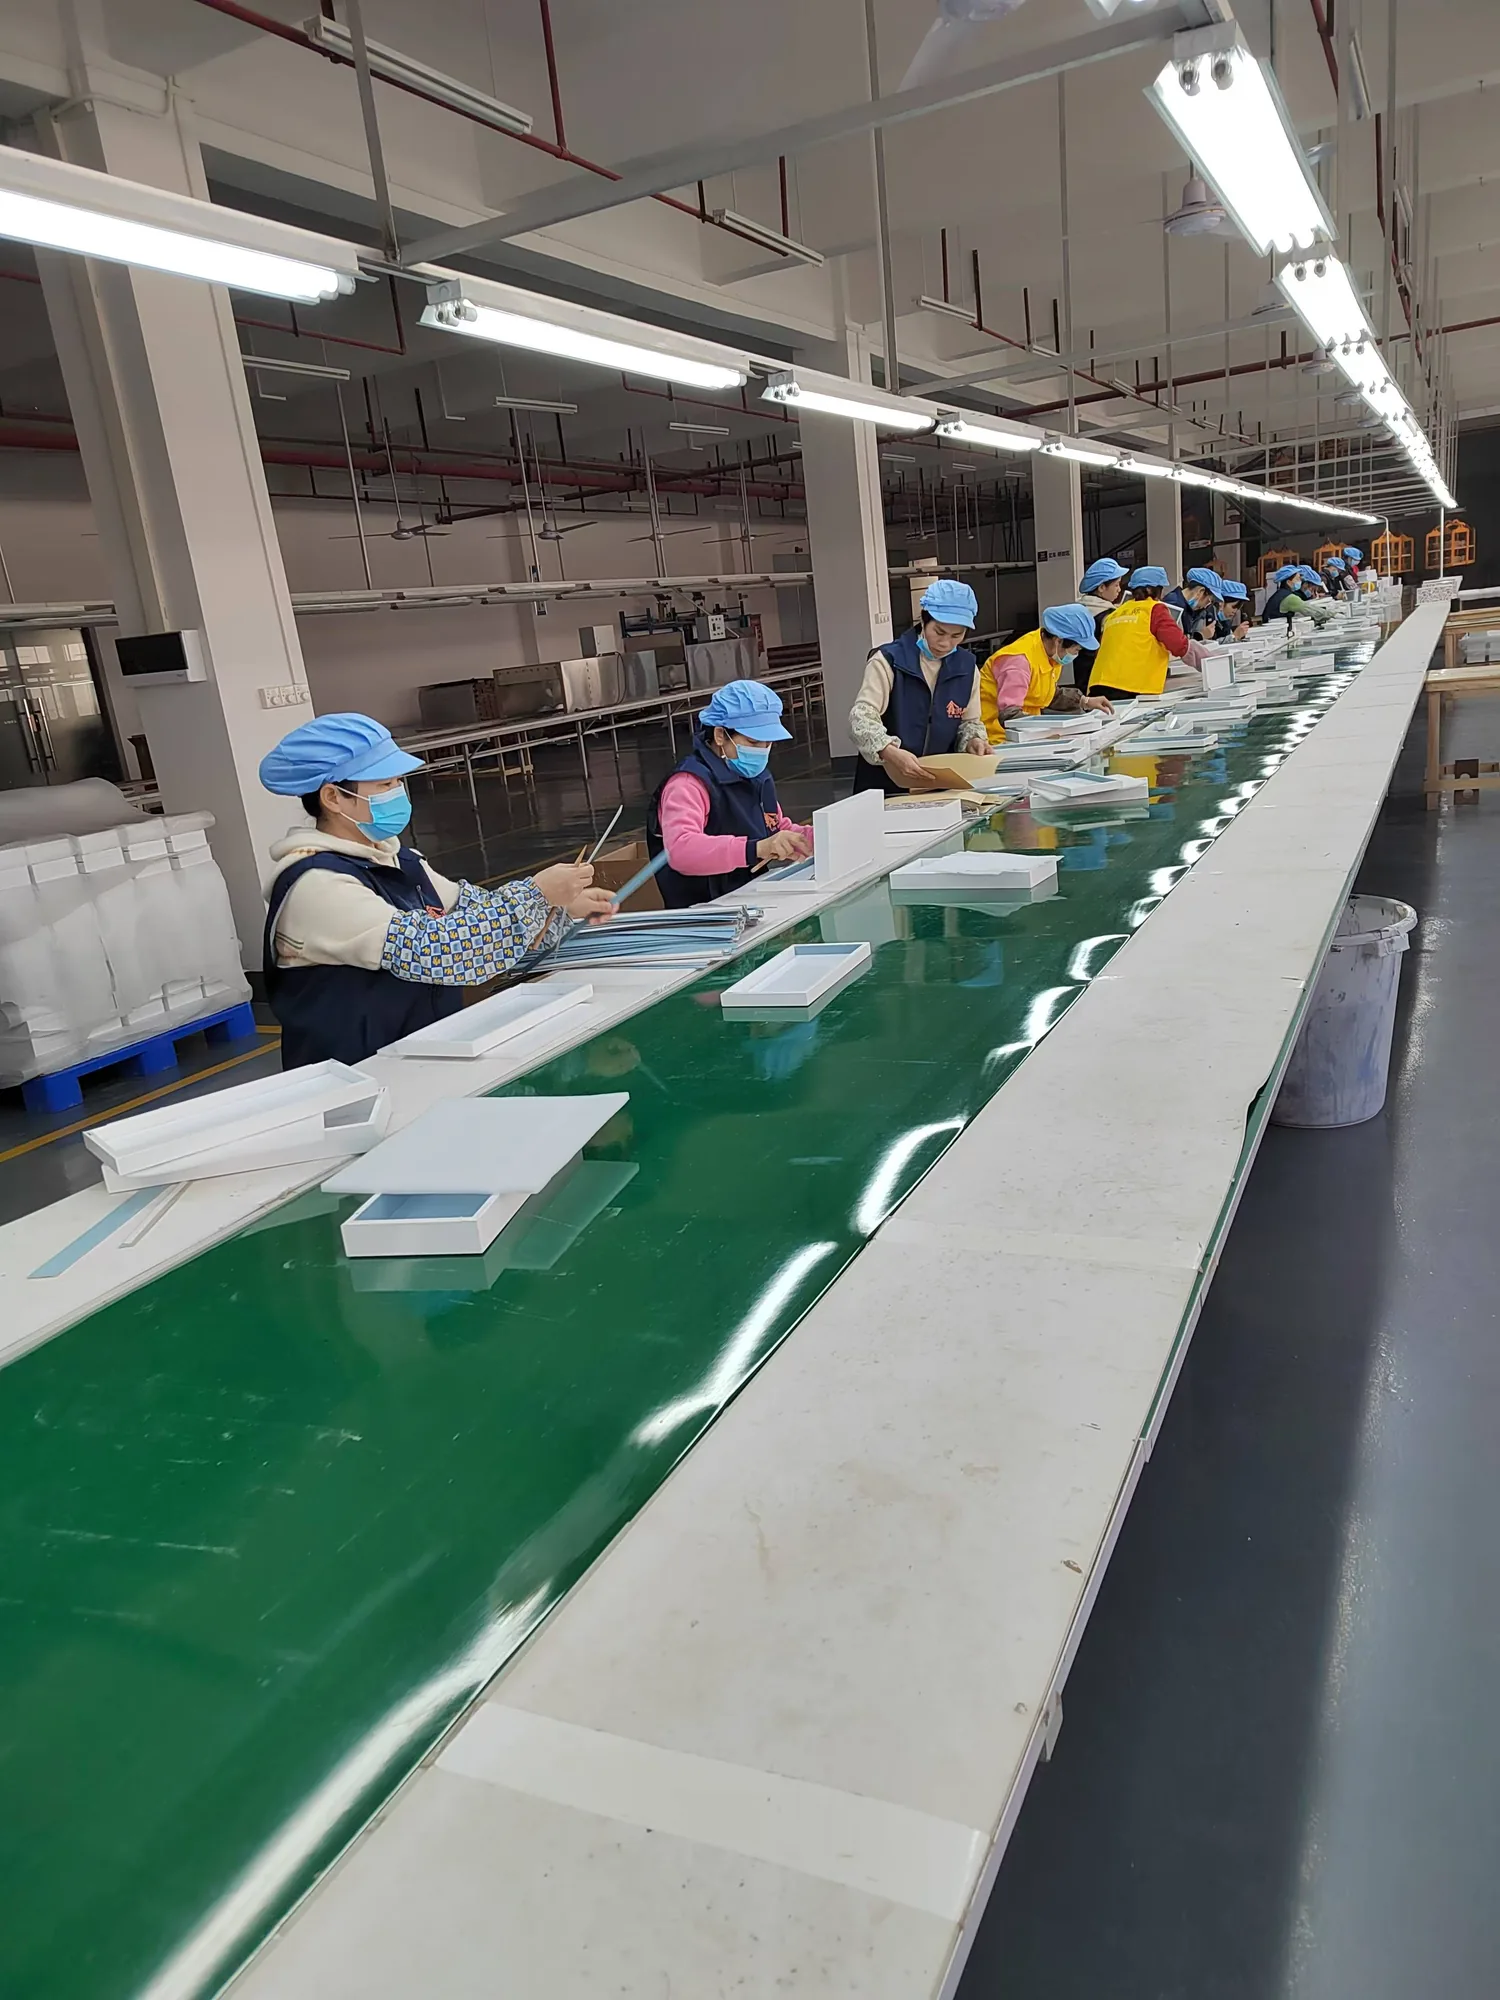
承認サンプル、図面、版下、書面の要求事項を現行の製造基準とします。工程内で重要箇所を確認し、最終検査では完成品と梱包を合わせて確認します。
生産開始前
材料、仕上げ見本、版下、金具、インサート、梱包、数量、承認済みの改訂内容を確認します。
生産中
重要寸法、加工、研磨、塗装、ロゴ、組立、商品の収まりを、次の工程に進む前に確認します。
出荷前
外観、機能、清潔さ、付属品、数量、輸出用の保護を確認します。詳しくは 品質管理の流れをご覧ください.
法人のお客様からのご質問
木箱の製造工程に関するよくある質問
特注木箱やディスプレイ製品の計画に役立つ情報をご案内します。
サンプル製作には何日かかりますか?
量産の標準納期はどのくらいですか?
現物サンプルから製造できますか?
すべての木箱を同じ工程で作りますか?
サンプルと量産品の一致をどう管理しますか?
購入者側で検査を手配できますか?
図面・サンプル・参考資料をお送りください
量産を見据えた
木製品の計画を
寸法、構造、材料、仕上げ、ロゴ、金具、インサート、数量、希望時期をお知らせください。サンプル製作前に、実現可能な製造工程を検討します。
20年以上
木製品の製造経験
32,000㎡
生産施設
約300名
従業員
OEM / ODM
サンプルから量産まで