
 العربية
 English
 Français
 Italiano
 日本語
 한국어
 Português
 Español
Fertigungsmöglichkeiten unseres Werks
Herstellung von Holzboxen
von der Konstruktion bis zur Exportverpackung
Die Herstellung von Holzboxen richtet sich nach Trägermaterial, Aufbau, Oberfläche, Beschlägen und Innenausstattung. Eine naturbelassene Massivholzbox, eine furnierte MDF-Box und eine Präsentationsbox mit Klavierlack durchlaufen bei XRX unterschiedliche Fertigungswege.
Wir koordinieren Konstruktion, Materialvorbereitung, Bearbeitung, Schleifen, Oberflächenbehandlung, Markenaufbringung, Montage, Auskleidung, Prüfung und Verpackung, damit sich das freigegebene Konzept in OEM- oder ODM-Serienaufträgen reproduzieren lässt.
Mindestbestellmenge
500 Stück
Muster
7–15 Tage
Serienfertigung
35–65 Tage
Unterschiedliche Produkte brauchen unterschiedliche Abläufe
Warum der Fertigungsweg vor dem Zuschnitt feststeht
Materialbewegung, Schichtaufbau, Beschlagspiel, Einlagentiefe und Verpackung beeinflussen die Herstellbarkeit. Die technische Prüfung verhindert, dass ansprechende Entwürfe instabil, schwer zu beschichten oder aufwendig zu montieren sind.
Massivholz
Nussbaum, Buche, Eiche, Kiefer, Birke und Kautschukholz erfordern die Berücksichtigung von Maserung, feuchtebedingter Bewegung, Bearbeitungsrichtung und Schliff sowie eine Oberfläche, die natürliche Unterschiede berücksichtigt.
Lackiertes MDF
MDF bietet eine glatte, stabile Basis für Markenfarben. Kantenversiegelung, Grundierung, Lackauftrag, Aushärtung und geschützte Handhabung sind wichtige Kontrollpunkte.
Furniertes MDF
Furnier verbindet einen stabilen Kern mit natürlicher Maserung. Furnierauswahl, Abstimmung der Flächen, Faserrichtung, Kantenbearbeitung, Pressen und Schutzbeschichtung müssen gemeinsam geplant werden.
Zigarrenboxen mit Zedernholz
Bei Projekten mit Zedernholz müssen Verwendungszweck, Materialumfang, Innenaufbau und Oberfläche festgelegt werden. Materialhandhabung und Geruchserwartungen unterscheiden sich von einer üblichen lackierten Geschenkbox.
Klavierlack
Eine kräftige, glasähnliche Oberfläche erfordert wiederholte Vorbereitung, Beschichtung, Aushärtung und Politur. Der längere Ablauf beeinflusst Terminplanung, Handhabung und Verpackungsschutz.
Präsentationsprodukte
Schmuckdisplays und Holzaufsteller können Formteile, weiche Bezüge, verdeckte Befestigungen und modulare Setverpackungen erfordern statt eines klassischen Boxaufbaus mit Scharnierdeckel.
Die Konstruktion definiert die Fertigungsreferenz
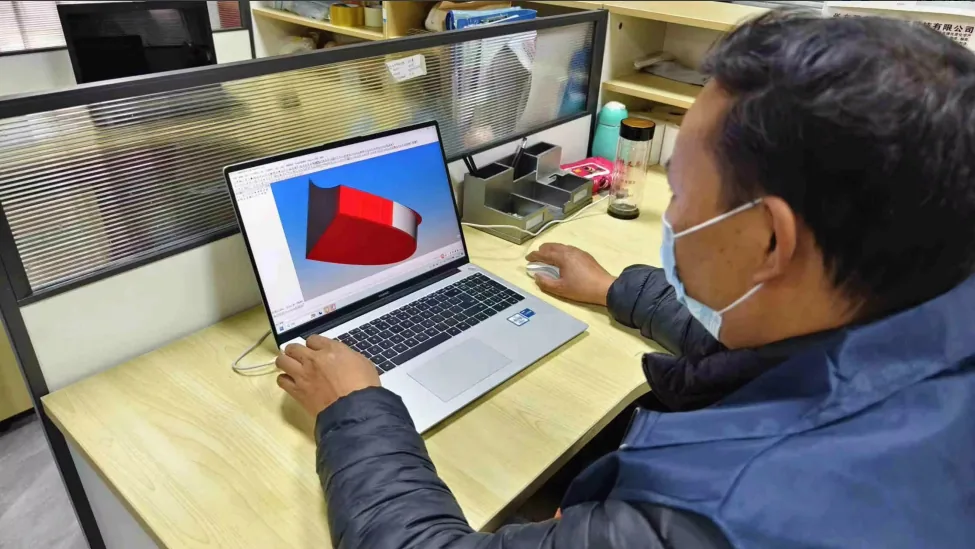
Ausgangspunkt kann eine Zeichnung, ein Muster, eine Visualisierung oder das aufzunehmende Produkt sein. Vor der Materialfreigabe müssen daraus herstellbare Vorgaben werden: Außen- und Innenmaße, Wandstärken, Deckelbewegung, Verbindungsrichtung, Beschlagpositionen, Einlagentiefe, Logofläche und Verpackungsausrichtung.
Dabei wird auch festgelegt, welche Details ein physisches Muster benötigen. Eine eng passende Flaschenaufnahme, eine auf das Furnier abgestimmte Schubladenfront oder eine Metallplakette auf einem gewölbten Deckel lassen sich nicht allein anhand von Nennmaßen beurteilen. Frühe Bestätigung reduziert Änderungen nach Beginn der Beschichtung oder Montage.
Spätere Arbeitsschritte beeinflussen frühe Entscheidungen
Das gewünschte Erscheinungsbild bestimmt die ersten Bearbeitungsschritte mit. Furnier braucht eine Maserungsplanung und geeignete Kanten. Lackiertes MDF benötigt versiegelbare, vorbereitete Kanten. Bei klar lackiertem Massivholz müssen Bearbeitung und Schliff die sichtbare Faser berücksichtigen. Klavierlack verlangt Formen, Spalte und Ecken, die sich beschichten, aushärten, polieren und schützen lassen.
Auch Beschläge und Innenteile bestimmen die Reihenfolge. Manche Aussparungen werden vor der Oberflächenbehandlung gefertigt; ausgewählte Beschläge, Auskleidungen und Einlagen werden erst bei stabilen Oberflächen eingebaut. Der Ablauf ist ein zusammenhängender Produktionsplan, keine Liste unabhängiger Werkstätten.
Serienreife bedeutet mehr als ein gelungenes Muster
Ein optisch korrektes Präsentationsmuster kann vor der Serienfertigung weitere Anpassungen benötigen. Geprüft werden wiederholbare Positionierung, praktikable Farb- und Maserungsreferenzen, ein beschädigungsfreier Einlagenbau und ausreichender Schutz bei wiederholter Handhabung der verpackten Einheit.
Das freigegebene Muster wird zusammen mit bestätigten Zeichnungen, Druckdaten, Materialreferenzen und schriftlichen Anforderungen genutzt. Freigegebene Revisionen müssen Einkauf, Fertigung, Oberflächenabteilung, Montage, Prüfung und Verpackung eindeutig vorliegen, damit veraltete Details nicht weiterverarbeitet werden.
Die Planung berücksichtigt Materialvorbereitung, Beschichtung und Aushärtung, manuelle Montage, Einlagenbau und Endverpackung. Diese Tätigkeiten lassen sich nicht immer zu einem durchgehenden Maschinenzyklus verdichten. Ein realistischer Ablauf stellt jeder Stufe Zeit und Referenzen bereit und setzt Prüfungen an, bevor Lack, Auskleidung oder Beschläge Fehler verdecken. Käufer unterstützen dies, indem sie Maße, Druckdaten und Präsentationsdetails vor dem vereinbarten Produktionsstart festlegen. Bei beigestellten Produkten, Zubehörteilen oder Sonderbeschlägen gehören Ankunftstermin und freigegebene Version in den Plan. So bleibt die Fertigungsreferenz auf die tatsächlich aufzunehmenden Komponenten abgestimmt.
Der zentrale Produktionsablauf
Sieben aufeinander abgestimmte Fertigungsstufen
Prüfungen erfolgen dort, wo sich Probleme noch beheben lassen, bevor sie Oberflächenbehandlung oder Montage beeinträchtigen.
Technische Prüfung
Zeichnungen, Muster und Referenzen in bestätigte Maße, Verbindungen, Beschlagpositionen, Einlagenspiele und Prozessanforderungen überführen.
Materialvorbereitung
Freigegebene Bauteile aus Massivholz, MDF, Furnier, Okoumé oder Zedernholz auswählen und für Aufbau und Oberflächenprozess vorbereiten.
Zuschnitt und Bearbeitung
Durch Sägen, Formen, Fräsen und Bohren wiederholbare Platten, Aufnahmen, Kanten, Verbindungen und Beschlagpositionen herstellen.
Schleifen und Vorbereiten
Ebenheit, Kanten, Fugen und Oberflächenzustand vor Furnier, Klarlack, Farblack oder Lackaufbau kontrollieren.
Oberfläche und Markenaufbringung
Beschichten, aushärten, polieren, gravieren, bedrucken, heißprägen oder Logoplaketten gemäß freigegebenem Muster anbringen.
Montage und Innenausstattung
Scharniere, Magnete, Schlösser, Griffe, Tabletts, Samt, EVA, Schaumstoff und weitere Innenteile einbauen und Passung sowie Funktion prüfen.
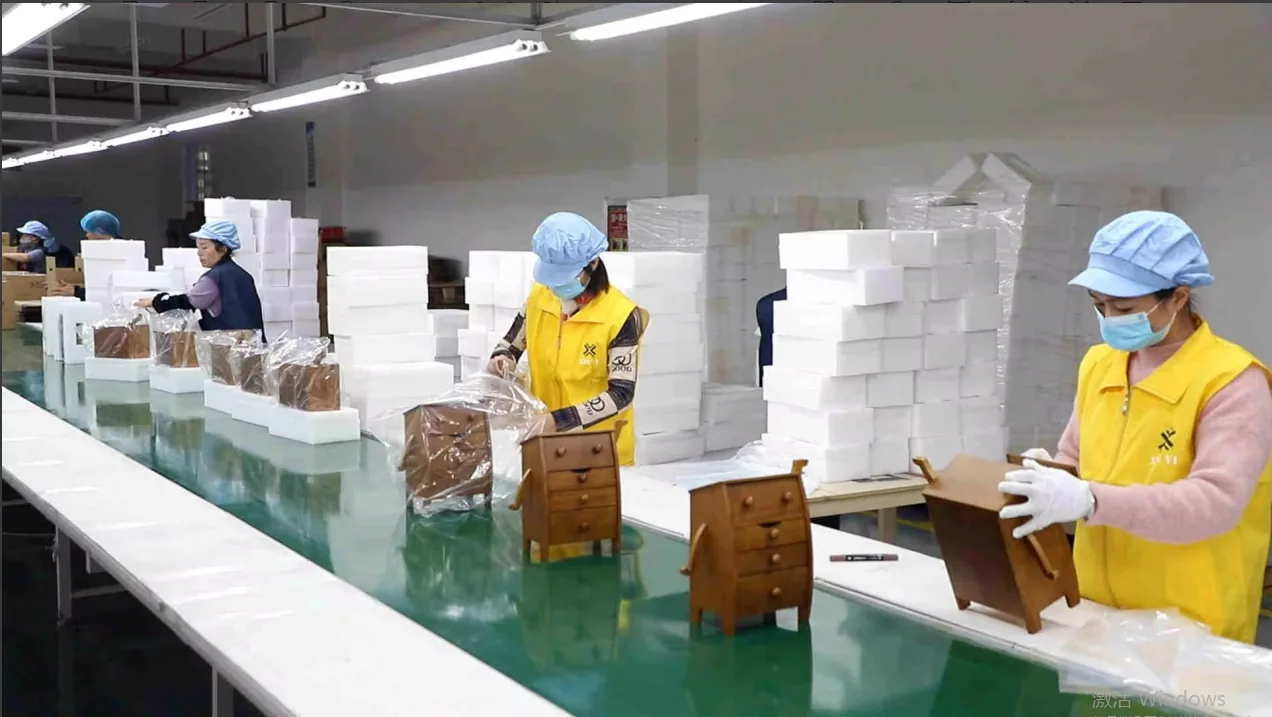
Prüfung und Verpackung
Optik, Maße, Öffnung, Markierung, Innenausstattung, Zubehör und Transportschutz vor dem Verschließen der Kartons kontrollieren.
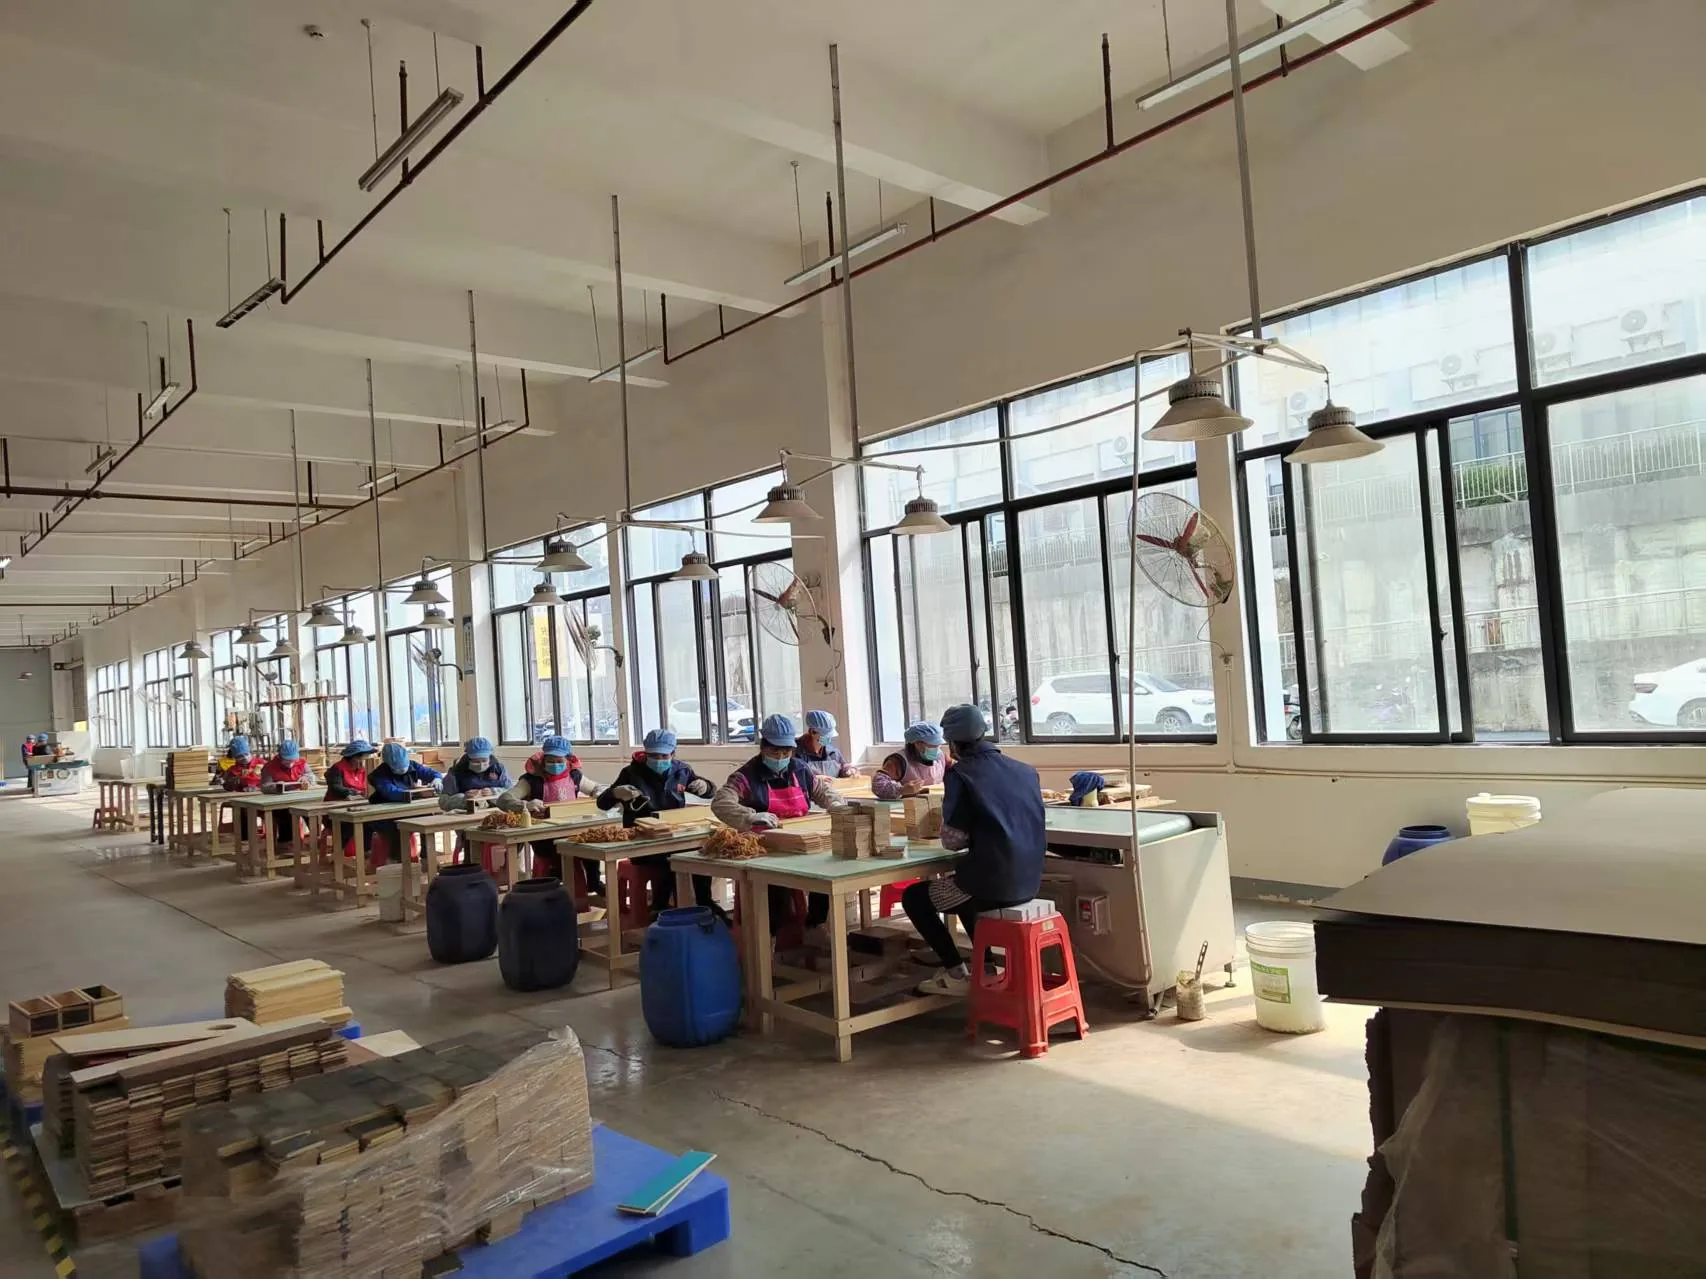
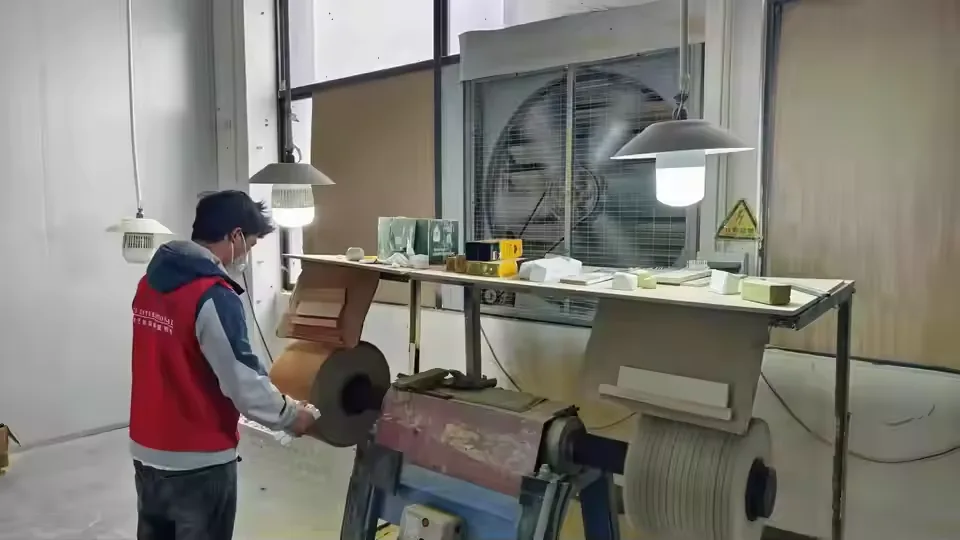
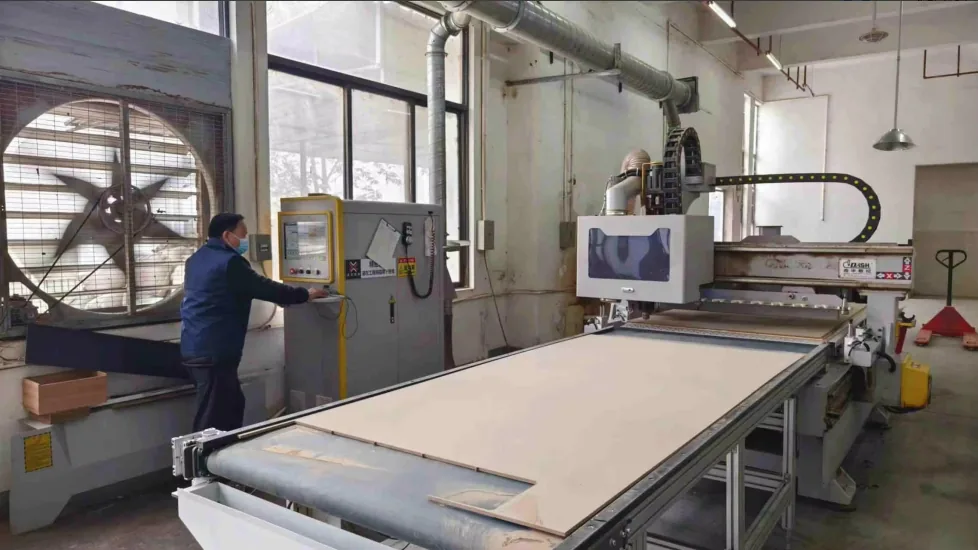
Grundlage der Bearbeitung
Maschinen unterstützen Wiederholbarkeit; Qualität entsteht durch Kontrolle
Unser Maschinenpark deckt Zuschnitt, Formen, Schleifen, Furnieren, Bohren, Spritzen, Laserbearbeitung, Montage, Absaugung und Verpackung ab. Erfahrene Fachkräfte, Vorrichtungen, freigegebene Referenzen und Prozessprüfungen bleiben bei Sonderanfertigungen unverzichtbar.
Zuschnitt und Plattenbearbeitung
Elektronische Sägen, Schneidanlagen und Plattenvorbereitung sorgen vor der Detailbearbeitung für wiederholbare Bauteilmaße.
CNC, Fräsen und Formen
Bearbeitungszentren, Fräs- und Formmaschinen ermöglichen Aufnahmen, Profile, Öffnungen, Zierelemente und reproduzierbare Geometrien.
Bohren und Verbindungsvorbereitung
Mehrreihen- und Vertikalbohren, Zapfenbearbeitung und verwandte Verfahren bereiten Beschlagpositionen, Verbindungen und Montagereferenzen vor.
Schleifen und Staubabsaugung
Automatisches und manuelles Schleifen mit zentraler Absaugung unterstützt die Oberflächenvorbereitung vor Beschichtung und Endmontage.
Furnieren und Pressen
Furnier-, Kaschier-, Klebe- und Pressverfahren werden nach Trägermaterial, Faserrichtung, Plattenform und Oberfläche gewählt.
Spritzen und Nachbearbeitung
Spritz-, Flutbeschichtungs-, Laser-, Markierungs- und Druckanlagen unterstützen nach geeigneter Vorbereitung unterschiedliche Oberflächen und Markenaufbringungen.
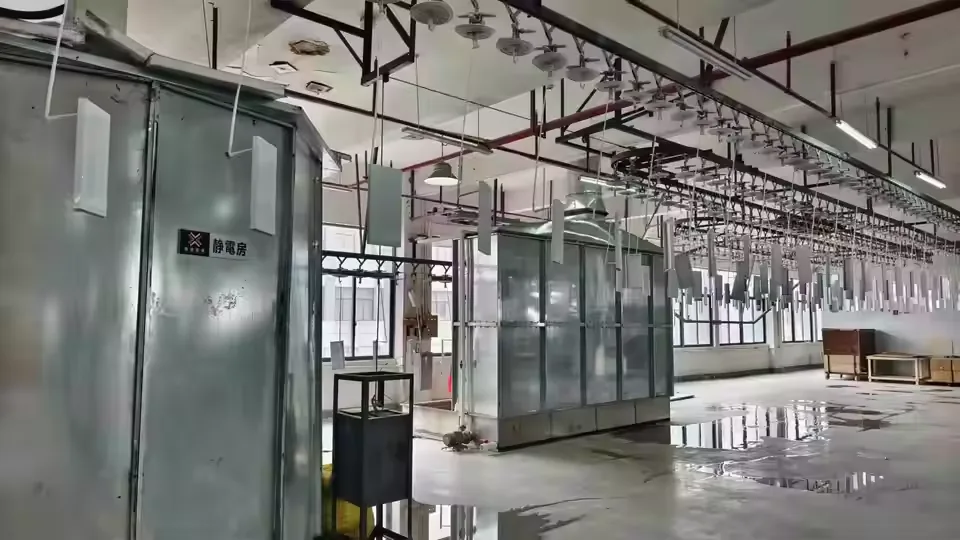
Der Oberflächenprozess
Die Oberflächenzeit gehört in den Produktionsplan
Klarlack, Beize, Matt- und Hochglanzlack, Furnier und Klavierlack erfordern unterschiedliche Vorbereitungs-, Beschichtungs-, Aushärtungs- und Polierschritte. Die Oberfläche beeinflusst Kantenbearbeitung, Zeitpunkt der Logoaufbringung, Handhabung und Trennung der Boxen beim Verpacken.
Ein physisches Muster sollte Farbe, Glanz, Sichtbarkeit der Maserung und Logo auf dem tatsächlichen Untergrund bestätigen. Einen ausführlichen Vergleich bietet unser Leitfaden zu Oberflächen; verfügbare Fertigungsverfahren finden Sie unter Oberflächenmöglichkeiten.
Vorbereiten
Gewählten Untergrund schleifen, versiegeln und prüfen.
Auftragen
Freigegebenen Beschichtungs- und Farbaufbau einhalten.
Aushärten
Oberfläche vor der weiteren Handhabung stabilisieren lassen.
Polieren und schützen
Erforderliche Politur abschließen und Oberflächenkontakt verhindern.
Montage & Markenaufbringung
Manuelle Detailarbeit vervollständigt den Aufbau
Scharniere, Magnete, Schlösser, Griffe und Deckelstützen müssen in ihre Aufnahmen passen und ohne Zwang auf die Holzkonstruktion funktionieren. Samt, EVA, Schaumstoff, lederähnliche Auskleidungen und Formeinlagen müssen das Produkt ohne Falten, sichtbaren Klebstoff oder ungeeigneten Druck halten.
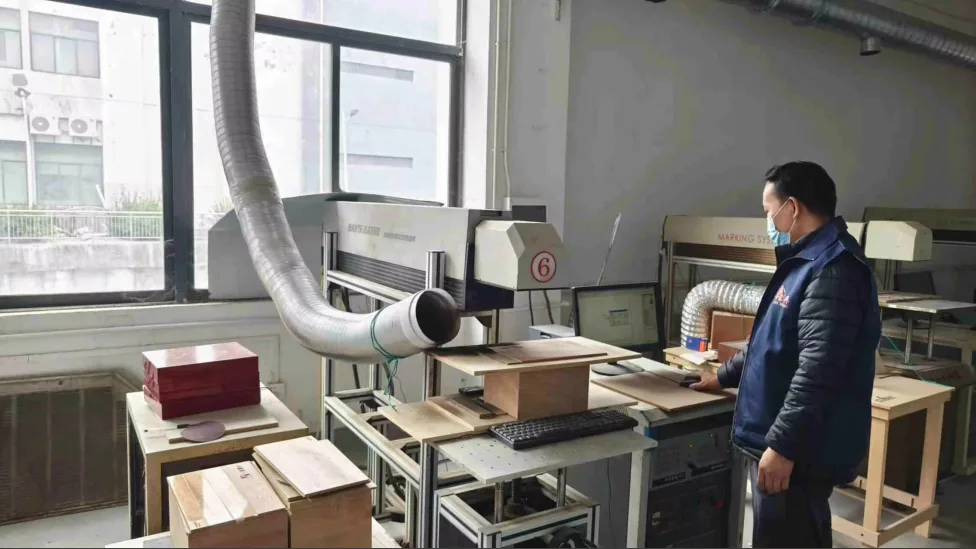
Die Logoaufbringung wird mit der Oberfläche abgestimmt. Lasergravur eignet sich für ausgewählte natürliche oder furnierte Flächen; UV-Druck, Siebdruck, Heißprägung und Metallplaketten benötigen eigene Grafik- und Haftungsprüfungen. Weitere Details bieten unsere Logo- und Einlagenoptionen.
Freigabe mit dem tatsächlichen Produkt
Echte Flaschen, Uhren, Schmuckstücke, Münzen, Teebehälter und Geschenkset-Komponenten zeigen Spiel, Entnehmbarkeit, Deckeltiefe, Gewicht und Bewegung, die Nennmaße allein nicht erfassen.
Produktionskontrolle
Vom freigegebenen Muster zur Versandbereitschaft
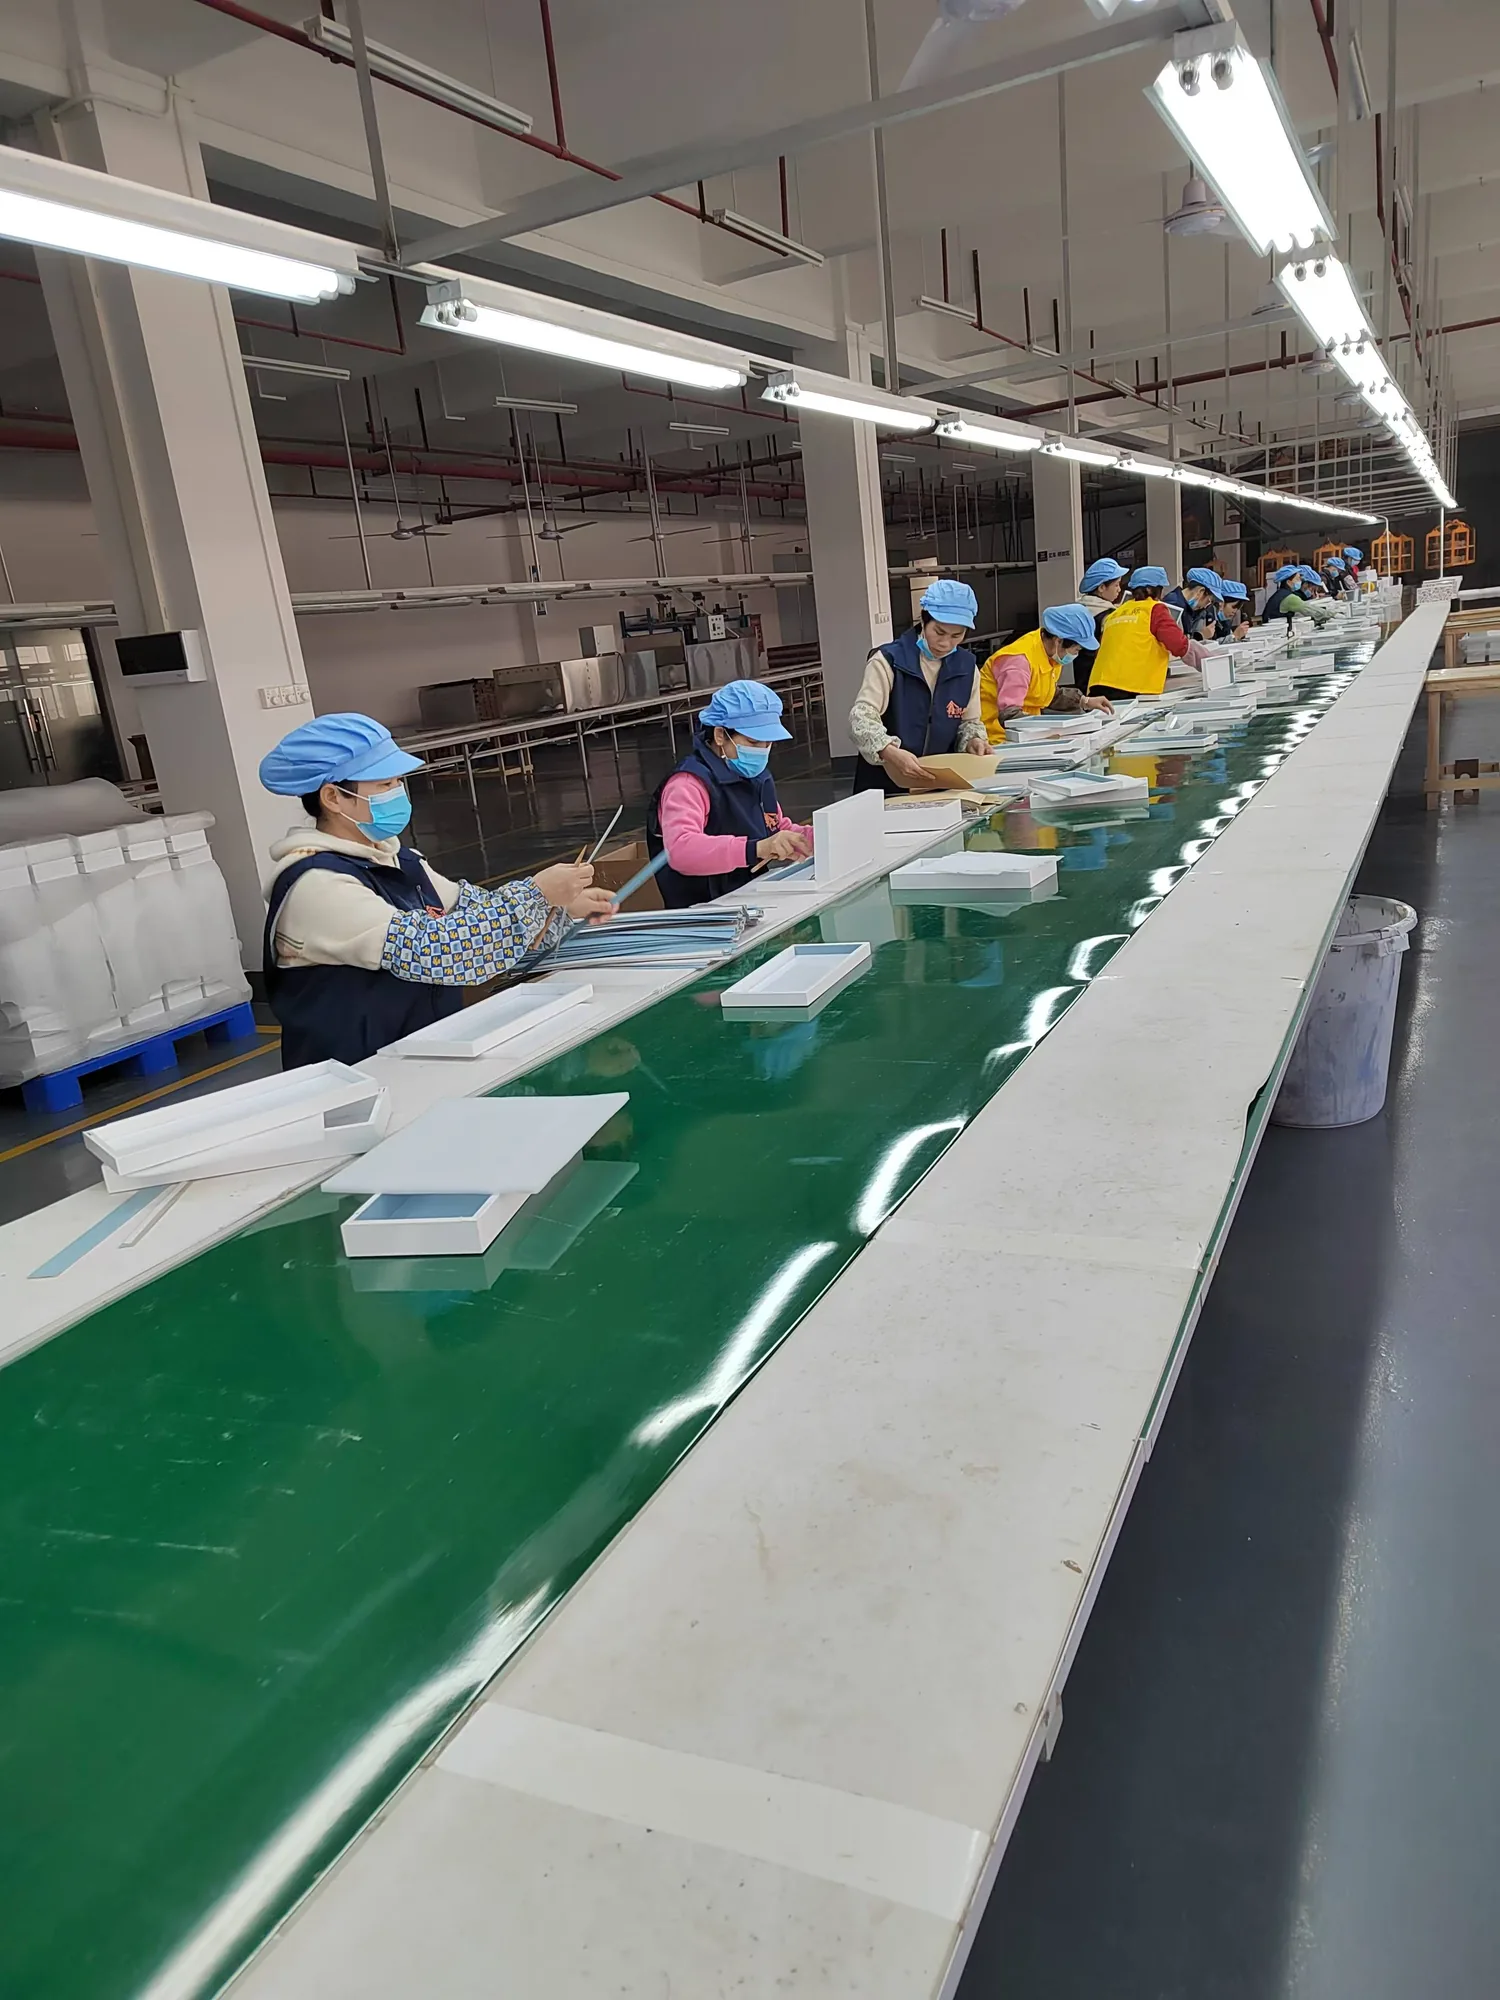
Muster, Zeichnung, Druckdaten und schriftliche Anforderungen bilden die aktuelle Projektreferenz. Prozessprüfungen erfassen kritische Details, bevor die Endkontrolle die vollständige Box und Verpackung prüft.
Vor der Produktion
Materialien, Oberflächenreferenzen, Druckdaten, Beschläge, Einlagen, Verpackung, Mengen und freigegebene Revisionen bestätigen.
Während der Produktion
Kritische Maße, Bearbeitung, Schliff, Beschichtung, Markenaufbringung, Montage und Produktpassung vor den nachfolgenden Stufen prüfen.
Vor dem Versand
Optik, Funktion, Sauberkeit, Zubehör, Mengen und Exportschutz kontrollieren. Mehr dazu in unserem Qualitätskontrollprozess.
Fragen aus dem B2B-Einkauf
Häufige Fragen zur Herstellung von Holzboxen
Praktische Antworten zur Vorbereitung individueller Holzboxen und Präsentationsprodukte.
Wie lange dauert die Musterentwicklung?
Wie lange dauert die Serienfertigung normalerweise?
Kann XRX nach einem physischen Muster fertigen?
Werden alle Holzboxen gleich hergestellt?
Wie wird die Übereinstimmung von Muster und Serie gesteuert?
Kann der Käufer eine Inspektion veranlassen?
Zeichnungen, Muster oder Referenzen senden
Ein Holzprodukt planen,
das sich zuverlässig fertigen lässt
Teilen Sie Maße, Aufbau, Material, Oberfläche, Logo, Beschläge, Einlage, Menge und Zieltermin mit. Unser Team prüft den Fertigungsweg vor der Bemusterung.
Über 20 Jahre
Erfahrung in der Holzproduktherstellung
32,000㎡
Produktionsfläche
Rund 300
Beschäftigte
OEM / ODM
Vom Muster zur Serie