 العربية
 English
 Deutsch
 Italiano
 日本語
 한국어
 Português
 Español
Capacités de production de l’usine
Fabrication de boîtes en bois
de l’étude technique à l’emballage export
Le processus de fabrication de boîtes en bois varie selon le support, la structure, la finition, la quincaillerie et l’aménagement intérieur. Chez XRX, une boîte en bois massif, un coffret en MDF plaqué et un écrin laqué façon piano ne suivent pas un parcours de production identique.
Notre usine coordonne l’étude technique, la préparation des matériaux, l’usinage, le ponçage, les finitions, le marquage, l’assemblage, le garnissage, le contrôle et l’emballage pour reproduire le modèle approuvé en série, en OEM ou ODM.
Commande minimale
500 pièces
Échantillon
7 à 15 jours
Production en série
35 à 65 jours
À chaque produit son parcours de fabrication
Définir la gamme de fabrication avant la découpe
Les variations du matériau, l’épaisseur du revêtement, les jeux de quincaillerie, la profondeur des calages et l’emballage final influencent la faisabilité. L’étude technique évite qu’un concept séduisant soit instable, difficile à finir ou peu pratique à assembler.
Bois massif naturel
Noyer, hêtre, chêne, pin, bouleau et hévéa exigent de tenir compte du fil, des mouvements liés à l’humidité, du sens d’usinage et du ponçage, avec une finition adaptée aux variations naturelles.
MDF peint
Le MDF constitue un support lisse et stable pour les couleurs de marque. Le bouche-porage des chants, l’apprêt, l’application, le durcissement et la manutention protégée sont des points clés du contrôle.
MDF plaqué
Le placage associe un support stable au veinage naturel du bois. Sélection et appairage des feuilles, orientation du fil, traitement des chants, pressage et protection de surface doivent être prévus ensemble.
Boîtes à cigares en cèdre
Pour un projet intégrant du cèdre, l’acheteur doit préciser l’usage prévu, les parties concernées, la structure intérieure et la finition. La manipulation du matériau et les attentes olfactives diffèrent de celles d’un coffret cadeau peint classique.
Laque façon piano
Une surface épaisse à l’aspect vitré nécessite plusieurs étapes de préparation, d’application, de durcissement et de polissage. Ce parcours plus long influe sur le délai, la manutention et la protection à l’emballage.
Présentoirs
Les présentoirs à bijoux et supports en bois peuvent nécessiter des pièces profilées, des revêtements souples, des fixations cachées et un emballage par modules, plutôt qu’une structure de boîte à charnières.
L’étude technique fixe la référence de fabrication
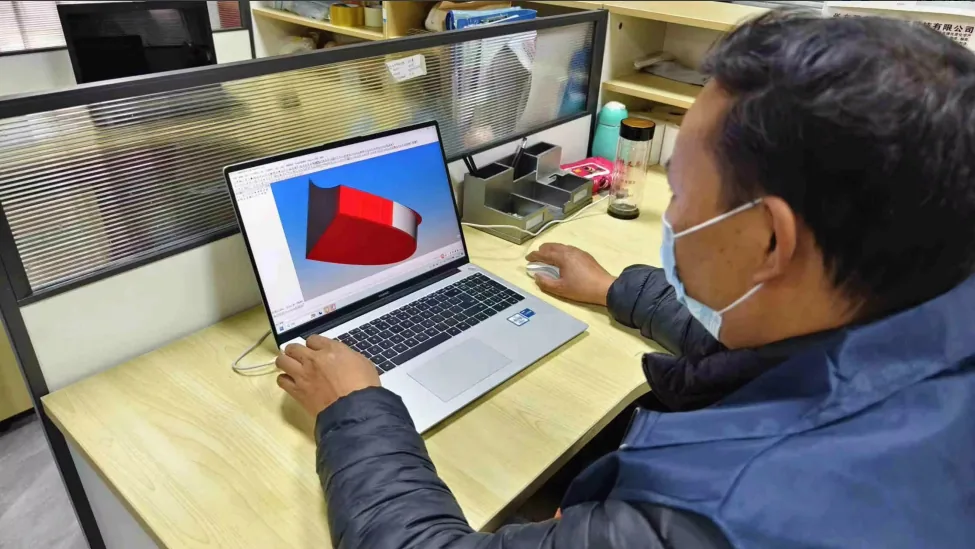
Le point de départ peut être un plan, un échantillon, un rendu ou simplement le produit à présenter. Avant de lancer les matériaux, ces éléments doivent devenir une référence fabricable : dimensions intérieures et extérieures, épaisseur des parois, mouvement du couvercle, orientation des assemblages, position de la quincaillerie, profondeur du calage, zone du logo et sens d’emballage.
L’étude détermine aussi ce qui exige un prototype physique. Un logement de bouteille ajusté, une façade de tiroir alignée avec le placage ou une plaque métallique sur un couvercle courbe ne se valident pas uniquement sur des cotes nominales. Les confirmer tôt limite les modifications après le début des finitions ou de l’assemblage.
Les étapes finales orientent les premières opérations
L’aspect souhaité influence l’usinage initial. Le placage demande un plan de veinage et des chants adaptés ; le MDF peint, des chants pouvant être préparés et scellés. Le bois massif sous vernis transparent impose un usinage et un ponçage respectant le fil visible. La laque piano exige des formes, jeux et angles compatibles avec l’application, le durcissement, le polissage et la protection.
La quincaillerie et l’intérieur influencent aussi l’ordre des opérations. Certaines réservations sont usinées avant finition ; des accessoires, revêtements et calages ne sont posés qu’une fois les surfaces stabilisées. La gamme est donc un plan coordonné, et non une simple succession d’ateliers.
Un bel échantillon ne suffit pas à valider la série
Un échantillon de présentation satisfaisant peut encore nécessiter des ajustements pour la série. L’usine vérifie la répétabilité du positionnement, la pertinence des références de couleur et de veinage, la pose des calages sans abîmer la finition et la protection du produit emballé lors de manutentions répétées.
L’échantillon approuvé reste essentiel, avec les plans confirmés, fichiers graphiques, références matière et exigences écrites. Toute révision validée doit être clairement communiquée aux achats, à la production, aux finitions, à l’assemblage, au contrôle et à l’emballage afin d’éviter l’utilisation de versions dépassées.
La planification intègre la préparation des matériaux, l’application et le durcissement des revêtements, l’assemblage manuel, le garnissage et l’emballage final. Ces opérations ne se réduisent pas toujours à un cycle machine continu. Une gamme réaliste donne à chaque étape le temps et les références nécessaires, avec des contrôles avant que peinture, doublure ou quincaillerie ne masquent les défauts. L’acheteur facilite ce travail en figeant les dimensions, les fichiers graphiques et les détails de présentation avant le lancement convenu. S’il fournit des produits, accessoires ou pièces de quincaillerie, leur date d’arrivée et leur version approuvée doivent figurer au planning, afin que la fabrication reste cohérente avec les éléments réellement contenus dans le coffret.
Le déroulement de la production
Sept étapes de fabrication coordonnées
Les contrôles interviennent tant qu’un problème peut être corrigé avant de compromettre les finitions ou l’assemblage.
Étude technique
Transformer plans, échantillons et références en dimensions, assemblages, positions de quincaillerie, jeux de calage et exigences de fabrication confirmés.
Préparation des matériaux
Sélectionner les éléments approuvés en bois massif, MDF, placage, okoumé ou cèdre et les préparer selon la structure et la finition prévues.
Découpe et usinage
Découper, profiler, fraiser et percer pour obtenir des panneaux, logements, chants, assemblages et positions de quincaillerie reproductibles.
Ponçage et préparation
Contrôler la planéité, les chants, les raccords et l’état de surface avant placage, vernis, peinture ou laque.
Finition et marquage
Réaliser application, durcissement, polissage, gravure, impression, marquage à chaud ou pose de plaques selon l’échantillon approuvé.
Assemblage et intérieur
Poser charnières, aimants, serrures, poignées, plateaux, velours, EVA, mousse et autres pièces intérieures, en vérifiant leur ajustement et leur fonctionnement.
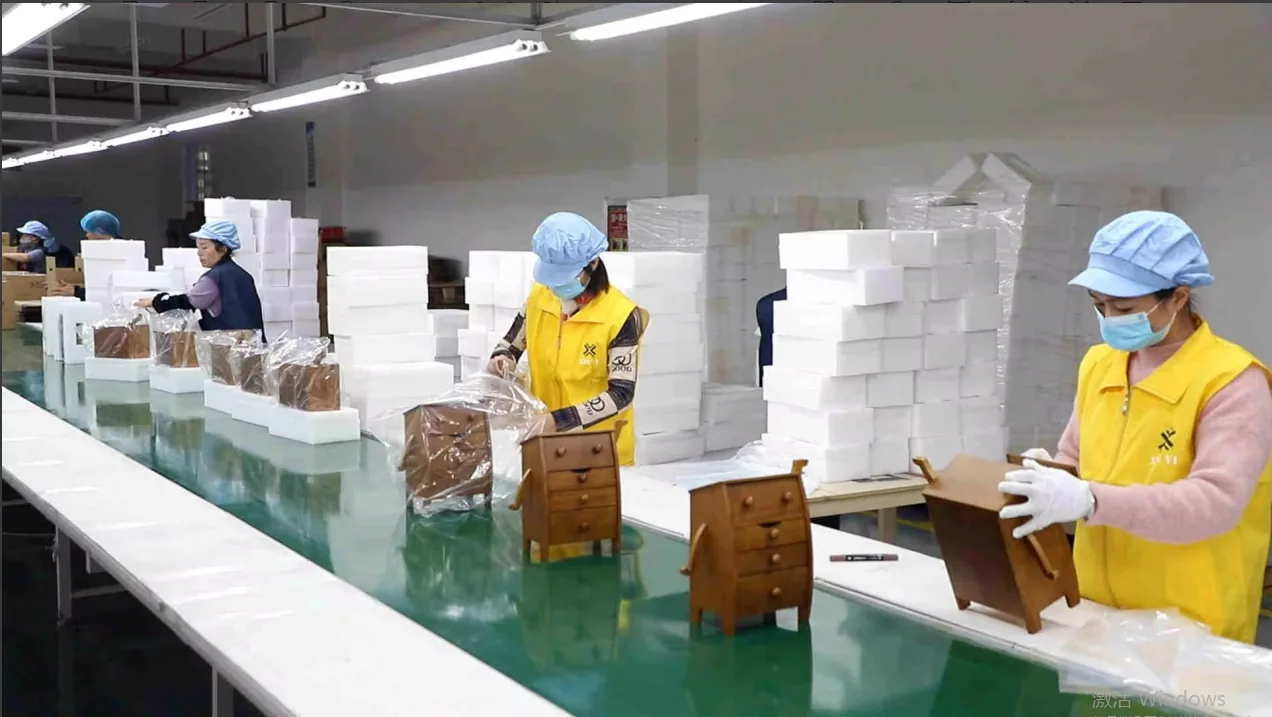
Contrôle et emballage
Vérifier aspect, dimensions, ouverture, marquage, intérieur, accessoires et protection de transport avant de fermer les cartons.
Les moyens d’usinage
Les équipements favorisent la répétabilité ; la qualité exige des contrôles
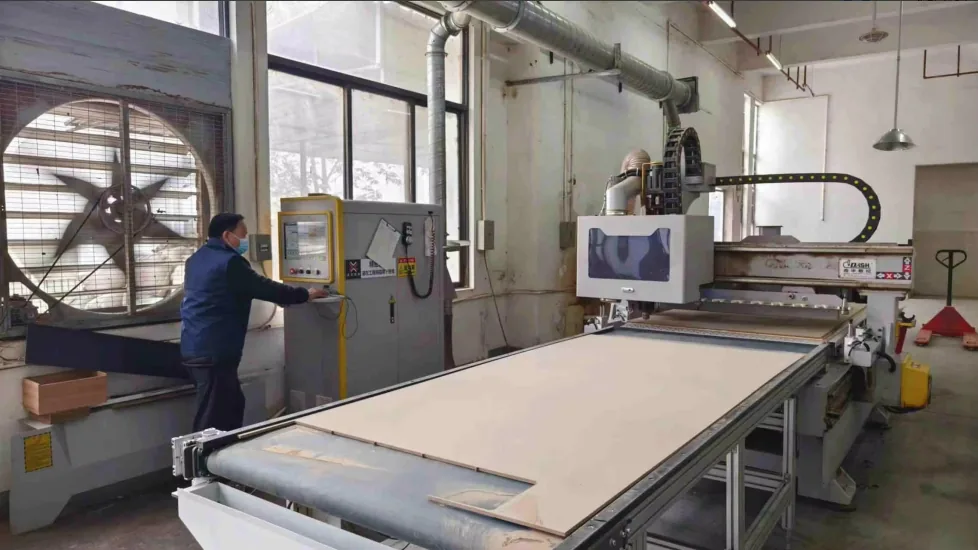
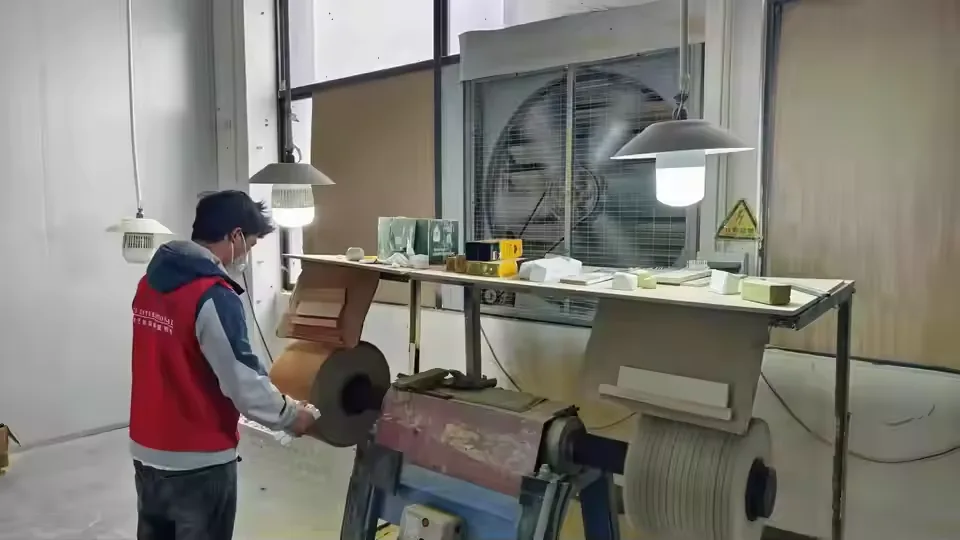
Nos équipements couvrent découpe, profilage, ponçage, placage, perçage, pulvérisation, laser, assemblage, aspiration et emballage. Pour le sur-mesure, opérateurs expérimentés, gabarits, références approuvées et contrôles restent indispensables.
Découpe et préparation des panneaux
Scies électroniques, machines de découpe et préparation des panneaux permettent d’obtenir des dimensions répétables avant l’usinage détaillé.
CNC, fraisage et profilage
Centres d’usinage, défonceuses et machines de profilage réalisent logements, profils, ouvertures, décors et géométries reproductibles.
Perçage et préparation des assemblages
Perçage multibroche ou vertical, tenonnage et opérations associées préparent les emplacements de quincaillerie, les assemblages et les repères de montage.
Ponçage et aspiration
Ponçage automatique et manuel, avec aspiration centralisée, préparent les surfaces avant revêtement et assemblage final.
Placage et pressage
Placage, contrecollage, encollage et pressage sont choisis en fonction du support, du fil, de la forme du panneau et de la finition.
Pulvérisation et opérations complémentaires
Pulvérisation, application par ruissellement, laser, marquage et impression permettent différentes finitions et personnalisations après une préparation adaptée.
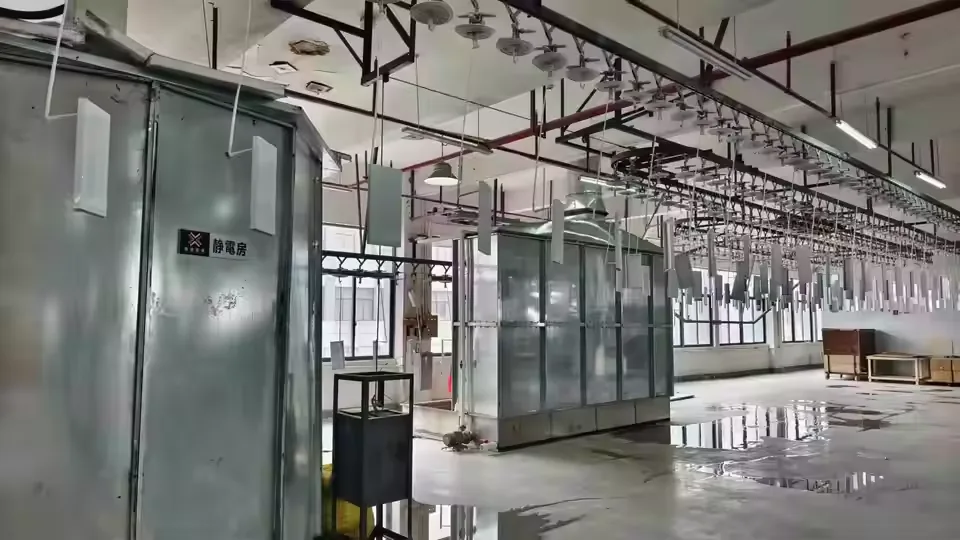
Le parcours de finition
Le temps de finition fait partie du planning
Vernis transparent, teinte, peinture mate ou brillante, placage et laque piano demandent des étapes différentes de préparation, d’application, de durcissement et de polissage. La finition détermine la préparation des chants, le moment du marquage, la manutention et la séparation des coffrets à l’emballage.
Un échantillon physique doit confirmer couleur, brillance, visibilité du veinage et rendu du logo sur le support réel. Pour comparer les solutions, consultez le guide des finitions; pour les procédés proposés par l’usine, découvrez nos possibilités de finition.
Préparer
Poncer, sceller et contrôler le support choisi.
Appliquer
Suivre le procédé de revêtement et la couleur approuvés.
Laisser durcir
Attendre la stabilisation de la finition avant manipulation.
Polir et protéger
Effectuer le polissage requis et éviter le contact entre surfaces.
Assemblage & Marquage
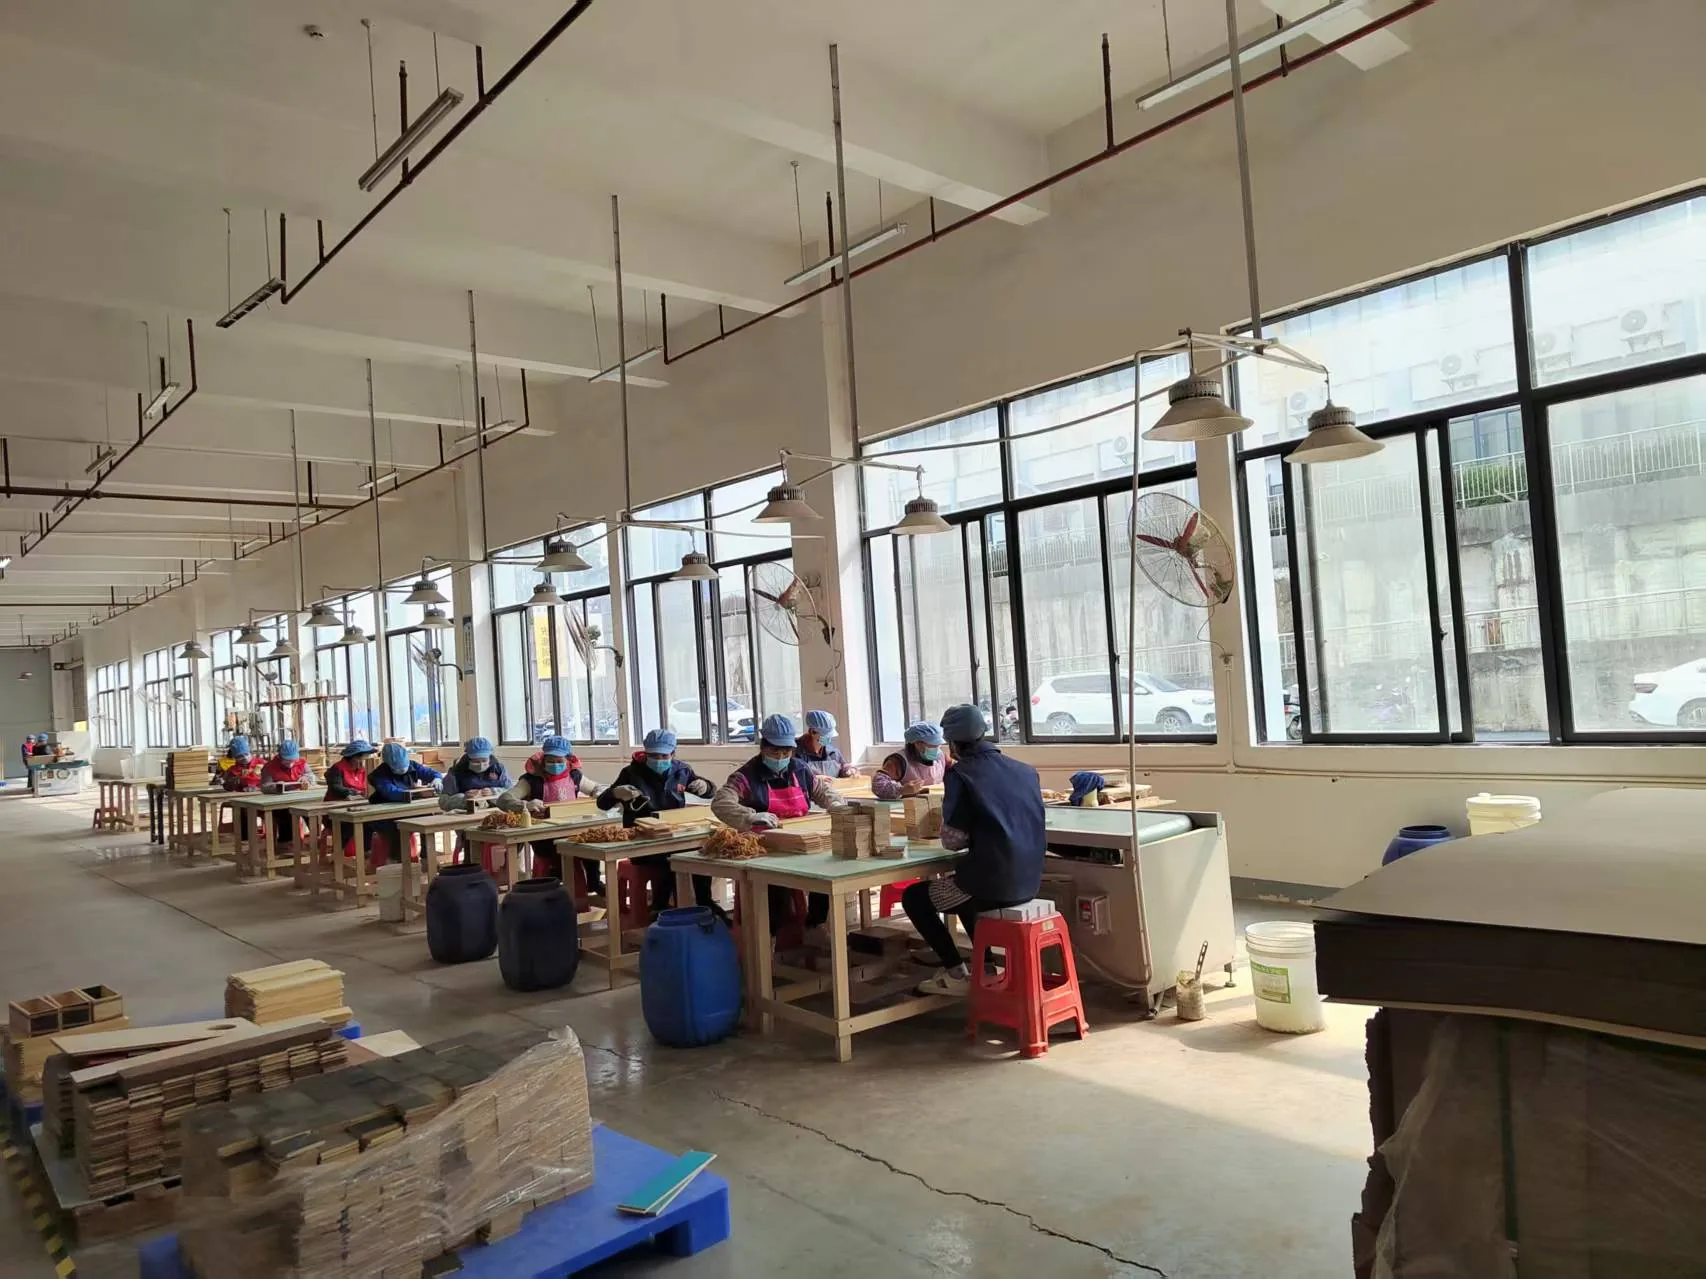
Le travail manuel finalise la structure
Charnières, aimants, serrures, poignées et compas doivent s’adapter aux usinages et fonctionner sans contraindre la structure. Velours, EVA, mousse, doublures similicuir et calages moulés doivent maintenir le produit sans plis, colle visible ni pression inadaptée.
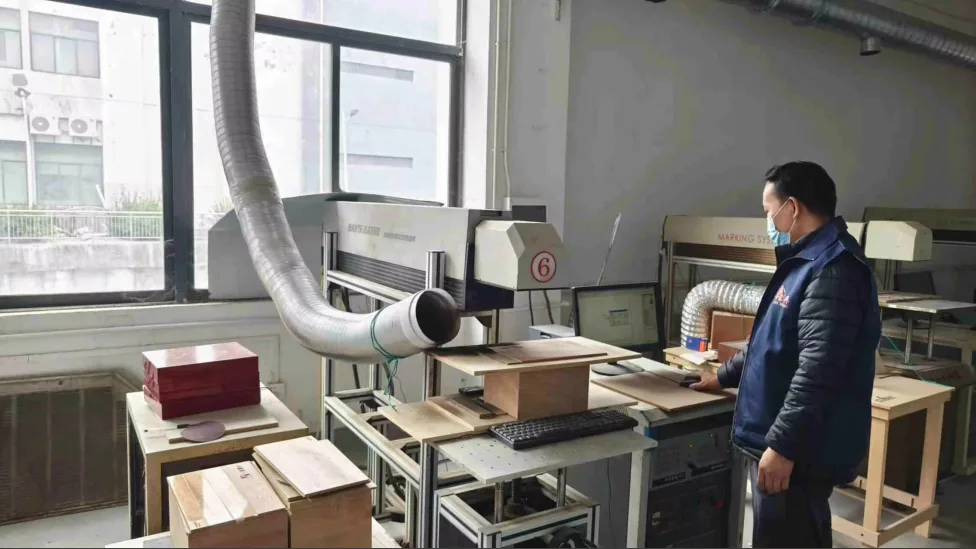
Le marquage est coordonné avec la finition. La gravure laser convient à certaines surfaces naturelles ou plaquées ; impression UV, sérigraphie, marquage à chaud et plaques métalliques demandent leurs propres validations graphiques et d’adhérence. Consultez les options de logo et de calage.
Valider avec le produit réel
Bouteilles, montres, bijoux, pièces, contenants de thé et éléments de coffrets révèlent les jeux, la facilité de retrait, la profondeur de couvercle, le poids et les mouvements que de simples dimensions peuvent manquer.
Maîtrise de la production
De l’échantillon approuvé à l’expédition
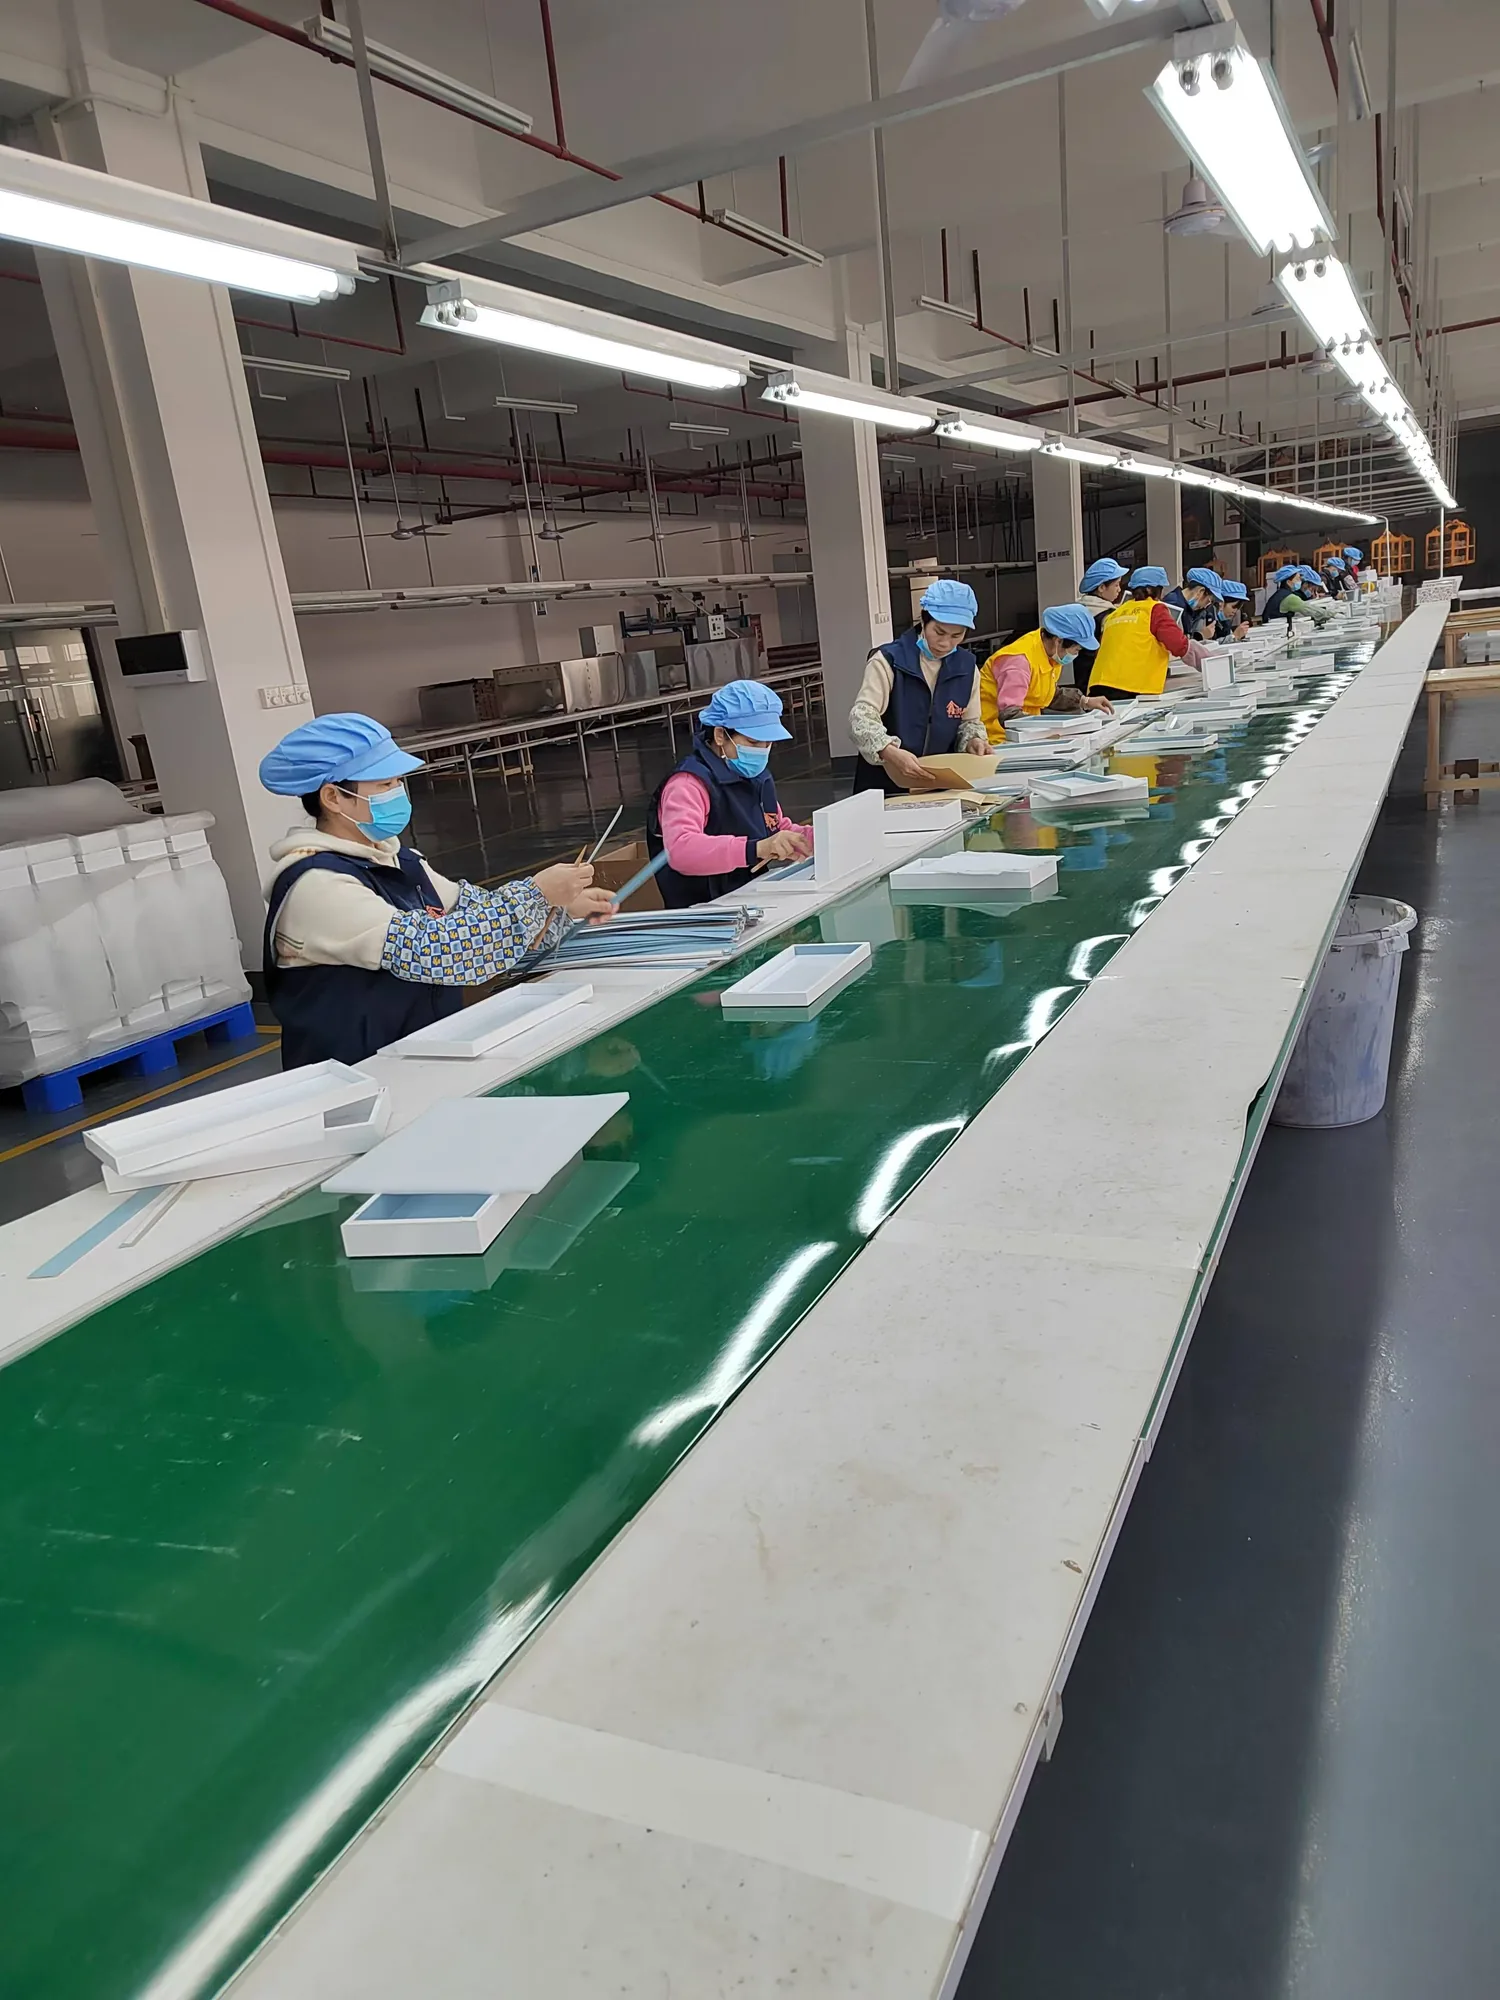
Échantillon approuvé, plans, fichiers graphiques et exigences écrites constituent la référence du projet. Les contrôles en cours de fabrication ciblent les détails critiques avant la vérification finale du coffret complet et de son emballage.
Avant la production
Confirmer matériaux, références de finition, fichiers graphiques, quincaillerie, calages, emballage, quantités et révisions approuvées.
Pendant la production
Contrôler dimensions critiques, usinage, ponçage, revêtements, marquage, assemblage et ajustement du produit avant les étapes suivantes.
Avant l’expédition
Vérifier aspect, fonctionnement, propreté, accessoires, quantités et protection export. Découvrez notre processus de contrôle qualité.
Questions des acheteurs professionnels
FAQ sur la fabrication de boîtes en bois
Des réponses pratiques pour préparer un projet de coffret ou de présentoir en bois sur mesure.
Quel délai prévoir pour un échantillon ?
Quel est le délai habituel de production en série ?
XRX peut-il produire à partir d’un échantillon physique ?
Toutes les boîtes en bois suivent-elles le même procédé ?
Comment assurer la cohérence entre échantillon et série ?
L’acheteur peut-il organiser une inspection ?
Envoyez plans, échantillons ou références
Concevons un produit en bois
adapté à la fabrication
Précisez dimensions, structure, matériau, finition, logo, quincaillerie, calage, quantité et calendrier souhaité. Notre équipe étudiera la gamme de fabrication avant le prototypage.
Plus de 20 ans
d’expérience dans les produits en bois
32,000㎡
Site de production
Environ 300
collaborateurs
OEM / ODM
Du prototype à la série