
 العربية
 English
 Français
 Deutsch
 Italiano
 日本語
 한국어
 Português
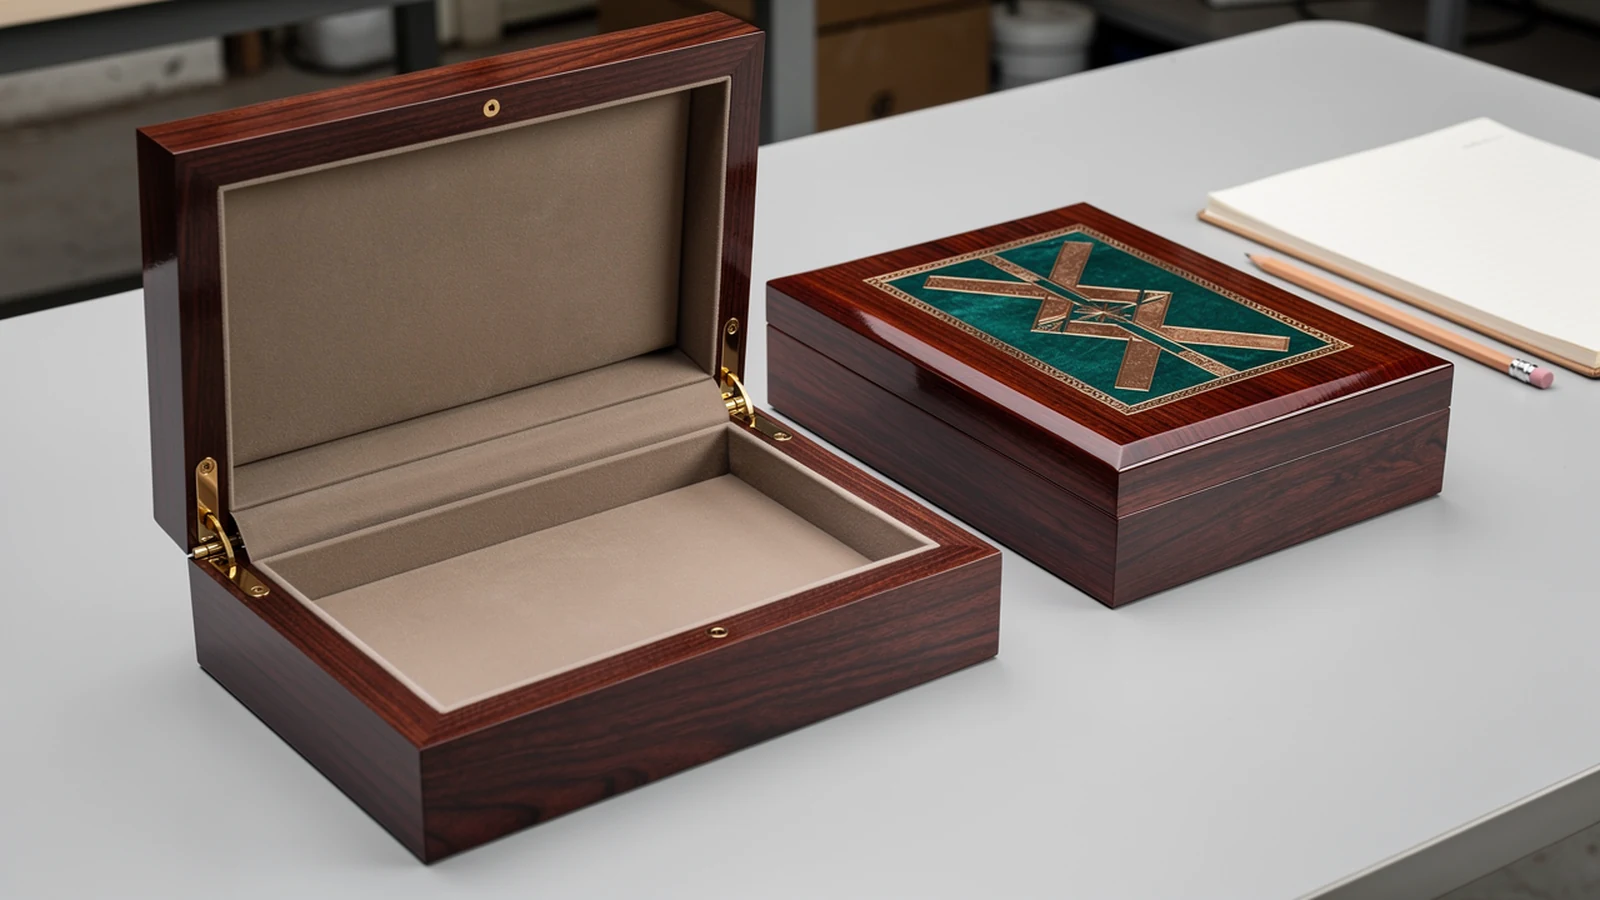

Defina exactamente qué mercancía abarca la inspección
Empiece por el pedido de compra, la configuración de la caja, la revisión, el identificador del lote y la cantidad presentada para inspección. Desglose los distintos acabados, versiones del diseño gráfico, insertos y etiquetas de destino. Solicite a la parte responsable de la inspección que acuerde cómo se cubrirán estos grupos y cómo se informará sobre ellos. El resultado de una configuración no debe convertirse tácitamente en la aprobación de otra.
Registre el estado real de la mercancía: terminada, pendiente de revestimiento interior, pendiente de envoltura protectora, embalada o inaccesible. «Producción terminada» debe tener un significado compartido. Si la inspección incluye el marcado de las cajas de cartón y el embalaje, una operación de embalaje sin terminar deja esas comprobaciones pendientes. Acuerde con el proveedor y el inspector las condiciones de preparación antes de la visita, en lugar de copiar un porcentaje genérico de una lista de verificación de internet.
Tenga disponibles conjuntamente el plano aprobado, el diseño gráfico, la lista de componentes, las referencias de apariencia y las instrucciones de embalaje. Resuelva las discrepancias entre revisiones antes de la inspección. La guía de aprobación de la muestra patrón explica cómo establecer esa referencia; aquí, la cuestión es si la mercancía presentada la cumple.
En XRX, el enfoque de fabricación confirmado armoniza la estructura, el material, el acabado, el logotipo, los herrajes y el revestimiento interior antes de la producción en serie. Para el comprador, esto tiene una consecuencia práctica: las instrucciones de inspección deben identificar la configuración completa, incluidas las revisiones del interior y de los herrajes, en lugar de describir únicamente el color exterior.
Acuerde las reglas de muestreo y decisión antes de comprobar las cajas
NIST describe el muestreo de aceptación de lotes como el uso de una muestra aleatoria para decidir si se acepta o se rechaza un lote. Su finalidad es tomar una decisión sobre el lote, no estimar su calidad. Por tanto, una muestra aprobada no debe presentarse como prueba de que todas las cajas no inspeccionadas están libres de defectos.
Una lista de verificación indica al inspector qué debe examinar. El plan de inspección también debe indicar cómo funcionan la selección y la aceptación. Acuerde lo siguiente antes de conocer los resultados:
- La población de inspección definida y el acceso a la mercancía.
- El método de selección y el tamaño de la muestra para cada comprobación requerida.
- Las definiciones de defectos, sus clasificaciones y la base de recuento.
- Las reglas de aceptación y rechazo, incluidas las comprobaciones pendientes de resolución o incompletas.
- La persona autorizada para aprobar correcciones, concesiones y la liberación del envío.
Si el contrato utiliza un límite de calidad de aceptación, o AQL, indique el esquema de muestreo y la edición aplicable. ISO 2859-1:2026 proporciona esquemas de muestreo indexados por AQL para la inspección por atributos. No sustituye a una especificación del producto. Encargue al profesional de calidad responsable que seleccione y documente el plan aplicable; este artículo no reproduce sus tablas ni prescribe un AQL.
No permita que las piezas seleccionadas para su presentación sustituyan al proceso de selección aleatoria acordado. Si no se puede acceder a las cajas de cartón o una variante no está disponible, indique esa limitación en el informe. Decida si la inspección debe completarse más adelante, en lugar de ampliar tácitamente la conclusión más allá de la mercancía comprobada.
Inspeccione la caja de madera terminada como un conjunto
Utilice la siguiente matriz para preparar los requisitos específicos del proyecto. Añada la referencia, tolerancia o descripción de aceptación concreta a cada fila aplicable. Un requisito en blanco es una cuestión que debe resolverse, no una invitación a que el inspector invente un límite.
| Área de comprobación | Qué comparar u observar | Evidencias que registrar |
|---|---|---|
| Identidad y decoración | Versión correcta, contenido del diseño gráfico, orientación y ubicación acordada | Referencia de la unidad, revisión del diseño gráfico y fotografías claras |
| Superficies visibles | Tapa, bordes, esquinas, parte inferior e interior frente a los límites de apariencia acordados | Ubicación y descripción de cada desviación |
| Dimensiones | Dimensiones finales especificadas y holguras pertinentes | Valor medido, requisito e identificación del instrumento |
| Tapa y herrajes | Apertura, cierre, alineación y acoplamiento normales | Estado observado y unidad afectada |
| Revestimiento interior e insertos | Versión correcta, asentamiento, bordes expuestos, limpieza y fijación acordada | Fotografías del interior y referencia del requisito |
| Ajuste del producto | Contenido previsto, accesorios, extracción y cierre normal de la tapa | Versión del producto, combinación comprobada y resultado |
| Embalaje y cantidad | Protección, contenido por caja de cartón, marcas y asignación al pedido | Referencias de las cajas de cartón, cantidades y discrepancias |
Defina las condiciones de comparación visual, incluida la iluminación y las superficies de mayor importancia. Describa con precisión un arañazo, una discrepancia de acabado o un error de decoración y, después, evalúelo según los criterios acordados. No clasifique automáticamente todas las marcas superficiales como defectos menores: la zona principal de presentación de la tapa y una parte inferior oculta pueden tener requisitos acordados distintos.
En los acabados con veta de madera, distinga la variación de apariencia aceptable de los daños o de una desviación respecto al rango de acabados aprobado. Las fotografías ayudan a localizar una observación, pero no deben sustituir tácitamente una referencia física cuando la comparación la requiera. La apariencia por sí sola tampoco permite verificar un sustrato oculto ni la composición declarada de un material; identifique por separado los documentos justificativos pertinentes.
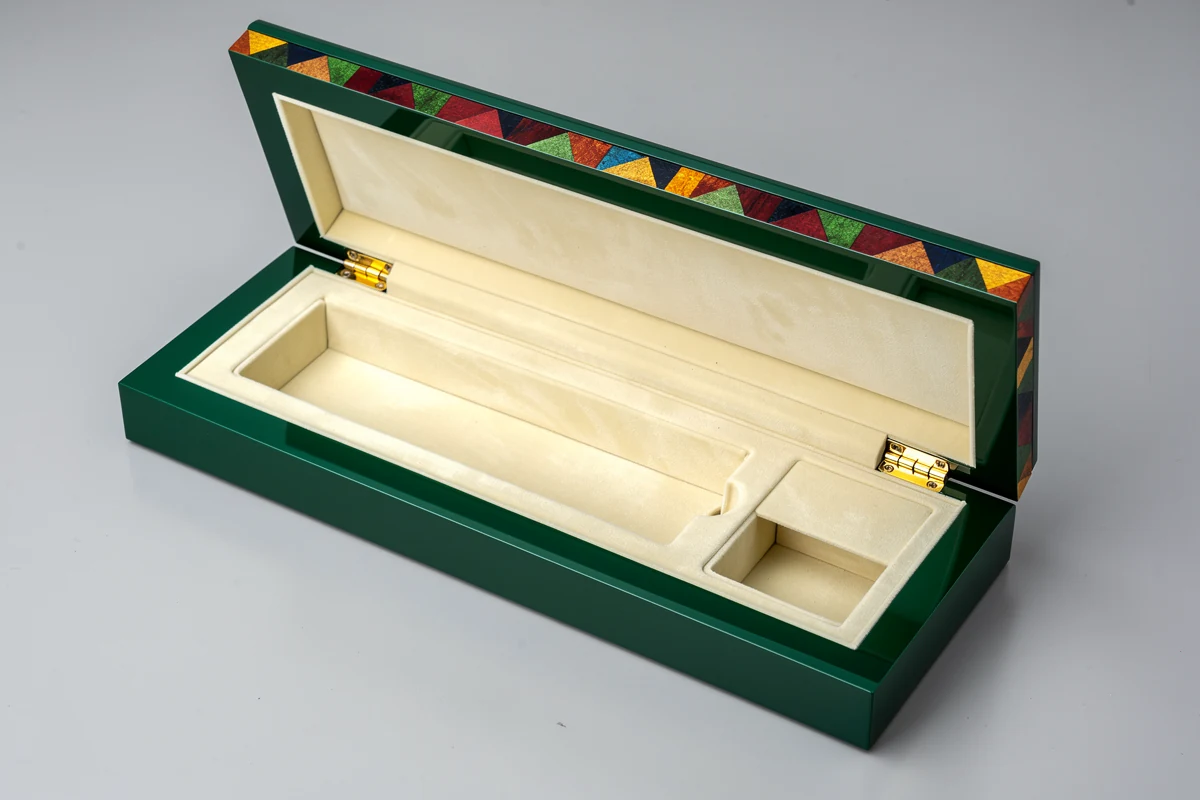
Un interior que parece bien acabado cuando está vacío sigue necesitando la comprobación de ajuste del conjunto acordada. Utilice la versión prevista del producto, incluidos su tapón y sus accesorios. Observe el asentamiento, la extracción y el cierre sin forzar la tapa. Si se utiliza un sustituto, registre qué representa y qué queda sin verificar. Esta es una comprobación práctica del conjunto, no una medición de la retención a largo plazo ni de la protección durante el transporte.
Decida qué comprobaciones requieren instrumentos, condiciones controladas o probetas de ensayo independientes. Una fotografía de una regla junto a una caja no constituye un resultado dimensional registrado. Del mismo modo, abrir una tapa durante la inspección no demuestra una vida útil nominal en ciclos. Limite esas conclusiones al trabajo realmente realizado.
Registre los defectos sin perder la identidad de las unidades afectadas
«Se encontraron varios arañazos» es una observación sobre la que resulta difícil actuar. Un registro útil vincula cada hallazgo con una unidad, su caja de cartón u otra ubicación, el requisito y las evidencias. Incluya una fotografía general para identificar la zona y una imagen de detalle cuando sea necesario. Conserve el resultado original incluso después de la corrección.
Utilice campos separados para el estado observado, la clasificación acordada, la unidad afectada, la acción correctiva y el resultado de la verificación. La clasificación debe seguir las definiciones de defectos aprobadas. Si no se había previsto una condición, remítala al responsable correspondiente para obtener una decisión documentada, en lugar de cambiar los criterios de manera informal durante la inspección.
Considere este ejemplo hipotético de recuento. Tres cajas identificadas tienen cada una un arañazo en la tapa. Una de esas tres cajas también presenta un problema de cierre. Hay tres cajas afectadas distintas y cuatro observaciones. Este ejemplo no proporciona un tamaño de muestra recomendado ni un umbral de aceptación. Que el resultado cumpla el plan depende de su base de recuento y de sus reglas de decisión.
Mantenga referencias únicas de las unidades al resumir por categoría de defecto. De lo contrario, al sumar los totales de las categorías se puede contar accidentalmente la misma caja dos veces. Informe con claridad de las cantidades inspeccionadas y de las observaciones reales; no convierta el recuento observado en la muestra en una afirmación sin fundamento sobre todas las unidades del envío.
Convierta el informe en una decisión de liberación o corrección
Acuerde el procedimiento de entrega del informe antes de la inspección: quién lo recibe, quién puede decidir el estado del envío y qué evidencias permiten cerrar un asunto pendiente. La siguiente secuencia es una propuesta de flujo de trabajo para el comprador que puede adaptarse al pedido.
- Revise el alcance y los hallazgos. Confirme que la mercancía inspeccionada, las comprobaciones completadas y las referencias coinciden con el plan acordado.
- Identifique la mercancía retenida. Registre el lote o las unidades afectadas y manténgalos diferenciados de la mercancía cuya liberación se haya aprobado.
- Defina la corrección. Solicite la cantidad afectada, la acción, el responsable y la previsión de finalización. Distinga la sustitución de un artículo dañado de un cambio en el diseño aprobado.
- Verifique el resultado. Acuerde el alcance de la inspección de seguimiento y las reglas de aceptación. Vincule las nuevas evidencias con los hallazgos originales.
- Registre la decisión. Indique la cantidad y la configuración exactas cuya liberación se autoriza, cualquier excepción autorizada, la persona que aprueba y la fecha.
Una fotografía de una caja reparada no cierra automáticamente un hallazgo que afecta a todo un lote. Pregunte qué población se comprobó o corrigió y qué evidencias respaldan la disposición propuesta. No considere un resultado de muestreo aceptado como un permiso general para incluir mercancía no conforme conocida; acuerde cómo se gestionarán esos artículos.

Concilie la lista de empaque final después de clasificar, sustituir o retirar unidades. Compruebe que los identificadores de las cajas de cartón siguen coincidiendo con la cantidad y la configuración cuya liberación se autoriza. Si una parte del pedido se envía primero, identifique esa parte explícitamente y mantenga un estado separado para el resto. Registre las comprobaciones que hayan quedado incompletas en lugar de describir todo el pedido como aceptado.
La finalización de la inspección y la preparación para la recogida son hitos distintos. Reserve tiempo para la decisión acordada, los trabajos de corrección y el embalaje final en el cronograma de plazos del pedido. Una reserva de recogida de un transitario no debe considerarse una autorización para liberar mercancía con requisitos pendientes de resolución.
Mantenga las conclusiones de la inspección dentro de su alcance
Una inspección de apariencia y funcionamiento no sustituye a un ensayo de distribución. ISTA distingue entre procedimientos de evaluación preliminar y de simulación general: sus ensayos 1-Series son herramientas de evaluación preliminar, mientras que los ensayos 3-Series simulan los riesgos del transporte en condiciones de laboratorio definidas. Una comprobación visual del embalaje no demuestra ninguno de esos resultados.
Cuando se requieran evidencias de desempeño, identifique el informe pertinente y la configuración que cubre. Revise con el especialista responsable las diferencias en la caja, el contenido, el inserto o el embalaje exterior. Evite suponer que un informe antiguo se aplica automáticamente o encargar un ensayo no relacionado simplemente porque aparece en una lista de verificación genérica.
Para un proyecto de XRX, utilice la descripción general del control de calidad como punto de partida para hablar sobre el alcance requerido. Tenga a mano la configuración, las cantidades de los lotes, las referencias vigentes, el contenido previsto y los criterios de aceptación propuestos cuando contacte con XRX. El resultado útil es un conjunto compartido de instrucciones de inspección y una decisión de liberación con un responsable identificado, respaldados por registros de la mercancía realmente examinada.
Preguntas frecuentes
¿Es lo mismo la inspección previa al envío que la aprobación de la muestra patrón?
No. La aprobación de la muestra patrón establece una referencia identificada y su alcance aprobado. La inspección previa al envío examina la mercancía de producción presentada con respecto a los requisitos acordados. La aprobación de la referencia no demuestra el estado del envío.
¿Cuántas cajas de madera deben inspeccionarse?
Utilice el plan de inspección acordado para el lote definido y las comprobaciones requeridas. Encargue al profesional de calidad responsable que especifique el método de selección, las cantidades y las reglas de decisión. Esta lista de verificación no proporciona un tamaño de muestra universal.
¿Debe tratarse cada arañazo como un defecto menor?
No. Aplique las definiciones de defectos y los límites de apariencia acordados, teniendo en cuenta la ubicación y la presentación prevista. Si una condición queda fuera de esas definiciones, obtenga una decisión documentada en lugar de asignarle una clasificación por conveniencia.
¿Qué debe ocurrir después de corregir los defectos?
Conserve los hallazgos originales, identifique la mercancía corregida y complete la verificación de seguimiento acordada. Registre las evidencias, los asuntos pendientes de resolución y la disposición autorizada. Una fotografía de una reparación por sí sola no demuestra necesariamente que el lote afectado esté listo para su liberación.
¿Una inspección aprobada demuestra la protección durante el envío?
No. Una inspección aprobada se refiere a sus comprobaciones y reglas de aceptación definidas. El desempeño durante el transporte requiere evidencias adecuadas para la configuración prevista de producto y embalaje; las comprobaciones visuales y funcionales ordinarias no demuestran el desempeño en ensayos de distribución.