 العربية
 English
 Français
 Deutsch
 Italiano
 日本語
 한국어
 Español
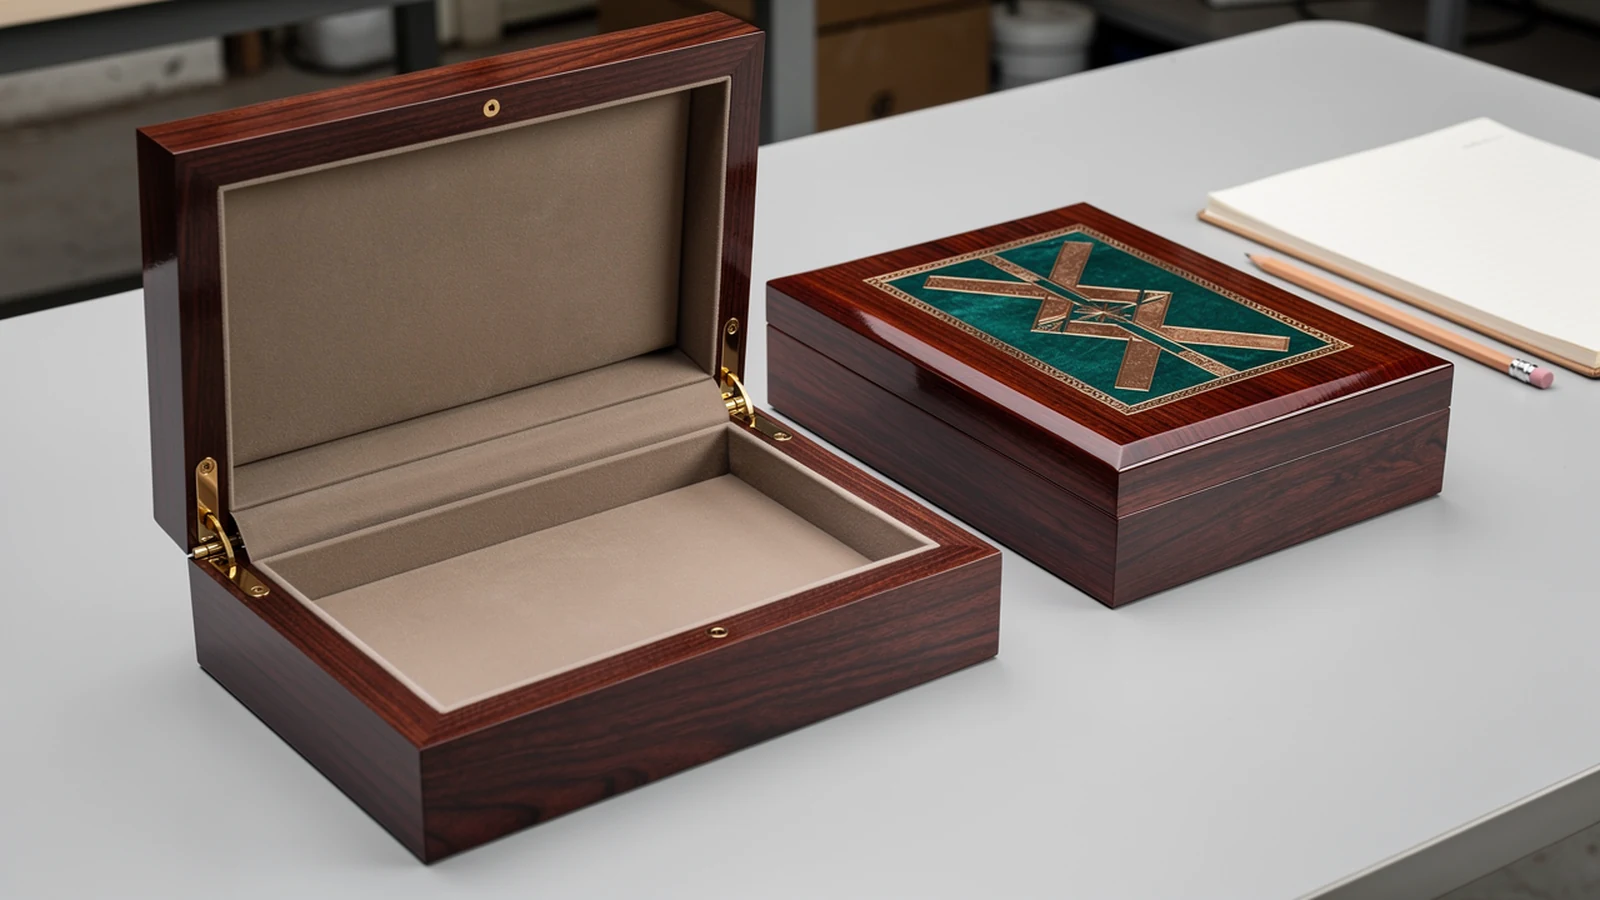

Defina exatamente quais mercadorias a inspeção abrange
Comece pelo pedido de compra, pela configuração da caixa, pela revisão, pelo identificador do lote e pela quantidade apresentada para inspeção. Separe os diferentes acabamentos, versões de arte, berços e etiquetas de destino. Peça à parte responsável pela inspeção que acorde como esses grupos serão abrangidos e relatados. Um resultado para uma configuração não deve se tornar, silenciosamente, aprovação de outra.
Registre o estado real das mercadorias: acabadas, aguardando revestimento interno, aguardando envoltório de proteção, embaladas ou inacessíveis. “Produção concluída” precisa ter um significado compartilhado. Se a inspeção incluir as marcações das caixas de papelão e a embalagem, uma operação de embalagem inacabada deixará essas verificações pendentes. Acorde as condições de prontidão com o fornecedor e o inspetor antes da visita, em vez de copiar um percentual genérico de um checklist on-line.
Disponibilize em conjunto o desenho aprovado, a arte, a lista de componentes, as referências de aparência e a instrução de embalagem. Resolva conflitos entre revisões antes da inspeção. O documento separado intitulado guia de aprovação da amostra padrão aborda como estabelecer essa referência; aqui, a questão é se as mercadorias apresentadas atendem a ela.
Na XRX, a abordagem de fabricação confirmada alinha estrutura, material, acabamento, logotipo, ferragens e revestimento interno antes da produção em volume. Para o comprador, isso tem uma consequência prática: o documento de requisitos de inspeção deve identificar a configuração completa, incluindo as revisões do interior e das ferragens, em vez de descrever apenas a cor externa.
Acorde as regras de amostragem e decisão antes de verificar as caixas
O NIST descreve a amostragem de aceitação de lotes como o uso de uma amostra aleatória para decidir se um lote será aceito ou rejeitado. Seu objetivo é a decisão sobre o lote, não a estimativa da qualidade do lote. Portanto, uma amostra aprovada não deve ser apresentada como prova de que todas as caixas não inspecionadas estão livres de defeitos.
Um checklist informa ao inspetor o que examinar. O plano de inspeção também precisa dizer como funcionam a seleção e a aceitação. Acorde os seguintes pontos antes de conhecer os resultados:
- A população definida para inspeção e o acesso às mercadorias.
- Método de seleção e quantidade de amostras para cada verificação exigida.
- Definições de defeitos, classificações e critério de contagem.
- Regras de aceitação e rejeição, incluindo verificações pendentes ou incompletas.
- A pessoa autorizada a aprovar correções, concessões e a liberação do embarque.
Se o contrato utilizar um limite de qualidade de aceitação, ou AQL, identifique o esquema de amostragem e a edição aplicável. ISO 2859-1:2026 apresenta esquemas de amostragem indexados por AQL para inspeção por atributos. Ela não substitui uma especificação de produto. Solicite ao profissional de qualidade responsável que selecione e documente o plano aplicável; este artigo não reproduz suas tabelas nem prescreve um AQL.
Não permita que peças selecionadas para apresentação substituam o processo acordado de seleção aleatória. Se não for possível acessar caixas de papelão ou se uma variante não estiver disponível, identifique a limitação no relatório. Decida se a inspeção deve ser concluída posteriormente, em vez de ampliar silenciosamente a conclusão para além das mercadorias verificadas.
Verifique a caixa de madeira acabada como um conjunto
Use a matriz a seguir para preparar os requisitos específicos do projeto. Acrescente a referência, a tolerância ou a descrição de aceitação efetiva a cada linha aplicável. Um requisito em branco é uma questão a resolver, não uma autorização para o inspetor inventar um limite.
| Área de verificação | O que comparar ou observar | Evidências a registrar |
|---|---|---|
| Identificação e decoração | Versão correta, conteúdo da arte, orientação e posicionamento acordado | Referência da unidade, revisão da arte e fotografias nítidas |
| Superfícies visíveis | Tampa, bordas, cantos, face inferior e interior em relação aos limites de aparência acordados | Localização e descrição de cada desvio |
| Dimensões | Dimensões finais especificadas e folgas relevantes | Valor medido, requisito e identificação do instrumento |
| Tampa e ferragens | Abertura, fechamento, alinhamento e engate em condições normais | Condição observada e unidade afetada |
| Revestimento interno e berços | Versão correta, assentamento, bordas expostas, limpeza e fixação acordada | Fotografias do interior e referência do requisito |
| Acomodação do produto | Conteúdo previsto, acessórios, retirada e fechamento normal da tampa | Versão do produto, combinação verificada e resultado |
| Embalagem e quantidade | Proteção, conteúdo por caixa de papelão, marcações e alocação por pedido | Referências das caixas de papelão, quantidades e divergências |
Defina as condições de comparação visual, incluindo a iluminação e quais superfícies são mais importantes. Descreva com precisão um risco, uma divergência de acabamento ou um erro de decoração e, em seguida, avalie-o segundo os critérios acordados. Não classifique automaticamente toda marca superficial como defeito menor: a área principal de apresentação da tampa e uma face inferior oculta podem ter requisitos acordados diferentes.
Para acabamentos com padrão de veios de madeira, diferencie a variação aceitável de aparência de danos ou desvios da faixa de acabamento aprovada. Fotografias ajudam a localizar uma observação, mas não devem substituir silenciosamente uma referência física quando a comparação exigir uma. A aparência, por si só, também não permite verificar um substrato oculto ou uma composição de material declarada; identifique separadamente os documentos comprobatórios relevantes.
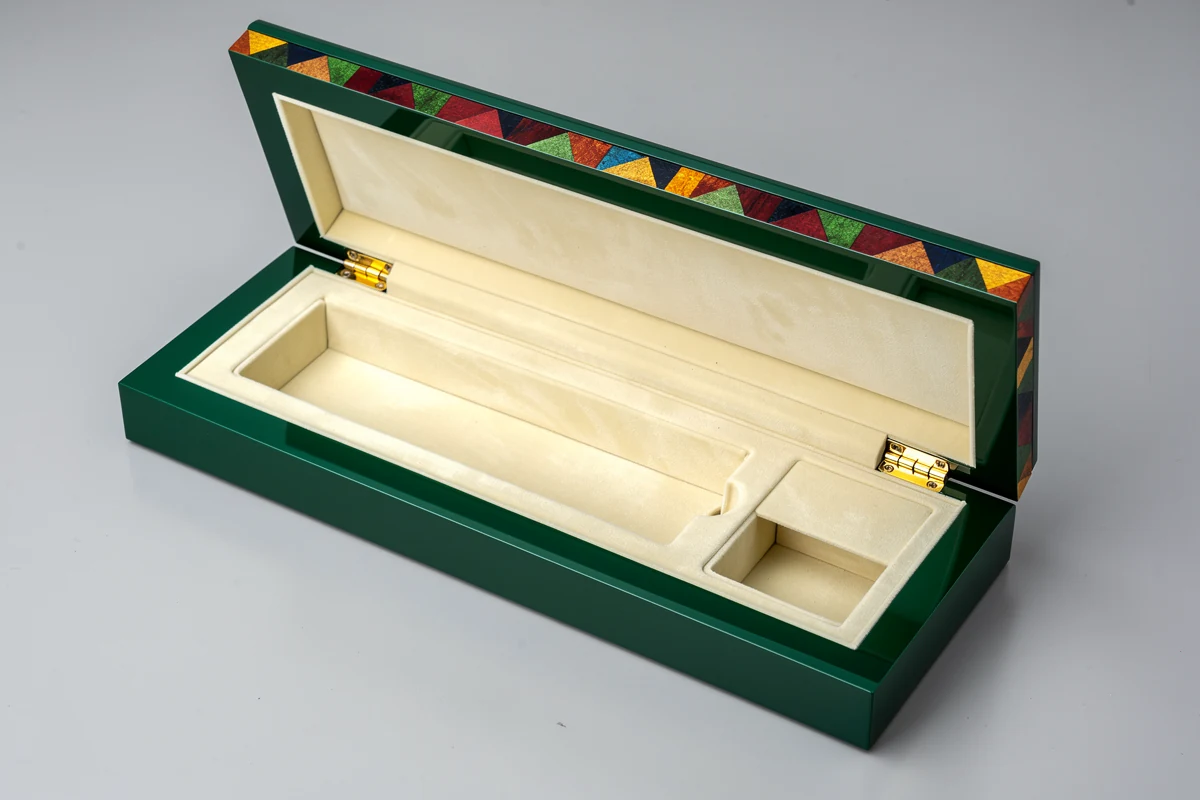
Um interior que parece bem organizado quando vazio ainda precisa passar pela verificação acordada de acomodação com o conjunto montado. Use a versão prevista do produto, incluindo sua tampa e seus acessórios. Observe o assentamento, a retirada e o fechamento sem forçar a tampa da caixa. Se for usado um substituto, registre o que ele representa e o que permanece sem verificação. Esta é uma verificação prática de montagem, não uma medição da retenção a longo prazo nem da proteção no transporte.
Decida quais verificações exigem instrumentos, condições controladas ou corpos de prova separados. Uma fotografia de uma régua perto de uma caixa não é um resultado dimensional registrado. Da mesma forma, abrir uma tampa durante a inspeção não comprova uma vida útil nominal em ciclos. Limite essas conclusões ao trabalho efetivamente realizado.
Registre os defeitos sem perder a identificação das unidades afetadas
“Vários riscos encontrados” é um registro que dificulta a tomada de providências. Um registro útil vincula cada constatação a uma unidade, à sua caixa de papelão ou a outra localização, ao requisito e às evidências. Inclua uma fotografia geral para identificar a área e uma imagem mais próxima quando necessário. Preserve o resultado original mesmo após a correção.
Use campos separados para a condição observada, a classificação acordada, a unidade afetada, a ação corretiva e o resultado da verificação. A classificação deve seguir as definições de defeitos aprovadas. Se uma condição não tiver sido prevista, encaminhe-a para uma decisão documentada, em vez de alterar informalmente os critérios na mesa de inspeção.
Considere este exemplo hipotético de contagem. Três caixas identificadas têm, cada uma, um risco na tampa. Uma dessas três caixas também tem um problema de fechamento. Há três caixas distintas afetadas e quatro observações. Este exemplo não fornece uma quantidade de amostras recomendada nem um limite de aceitação. O atendimento do resultado ao plano depende de seu critério de contagem e de suas regras de decisão.
Mantenha referências únicas das unidades ao resumir os resultados por categoria de defeito. Caso contrário, somar os totais das categorias pode levar à contagem acidental da mesma caixa duas vezes. Relate claramente as quantidades inspecionadas e as observações efetivas; não transforme a contagem observada na amostra em uma afirmação sem fundamento sobre todas as unidades do embarque.
Transforme o relatório em uma decisão de liberação ou correção
Acorde o encaminhamento antes da inspeção: quem recebe o relatório, quem pode decidir o status do embarque e quais evidências encerram um item pendente. A sequência a seguir é uma proposta de fluxo de trabalho para o comprador que pode ser adaptada ao pedido.
- Revise o escopo e as constatações. Confirme que as mercadorias inspecionadas, as verificações concluídas e as referências correspondem ao plano acordado.
- Identifique as mercadorias retidas. Registre o lote ou as unidades afetadas e mantenha-os distinguíveis das mercadorias aprovadas para liberação.
- Defina a correção. Solicite a quantidade afetada, a ação, o responsável e a previsão de conclusão. Diferencie a substituição de um item danificado da alteração do projeto aprovado.
- Verifique o resultado. Acorde o escopo da inspeção de acompanhamento e as regras de aceitação. Vincule as novas evidências às constatações originais.
- Registre a decisão. Informe a quantidade e a configuração exatas liberadas, qualquer exceção autorizada, o aprovador e a data.
Uma fotografia de uma caixa reparada não encerra automaticamente uma constatação que afeta um lote inteiro. Pergunte qual população foi verificada ou corrigida e quais evidências sustentam a destinação proposta. Não trate a aprovação por amostragem como uma autorização irrestrita para incluir mercadorias sabidamente não conformes; acorde como esses itens serão tratados.

Concilie a lista de embalagem final após a separação, substituição ou retirada de unidades. Verifique se os identificadores das caixas de papelão ainda correspondem à quantidade e à configuração que estão sendo liberadas. Se parte do pedido for embarcada primeiro, identifique explicitamente essa parcela e mantenha um status separado para o restante. Registre quaisquer verificações deixadas incompletas, em vez de descrever o pedido inteiro como aceito.
A conclusão da inspeção e a prontidão para coleta são marcos distintos. Reserve tempo para a decisão acordada, o trabalho corretivo e a embalagem final no cronograma de prazos do pedido. Um agendamento de coleta feito pelo agente de cargas não deve ser tratado como autorização para liberar mercadorias com requisitos pendentes.
Mantenha as conclusões da inspeção dentro de seu escopo
Uma inspeção de aparência e funcionalidade não substitui um ensaio de distribuição. A ISTA distingue procedimentos de triagem e de simulação geral: seus ensaios 1-Series são ferramentas de triagem, enquanto os ensaios 3-Series simulam riscos de transporte sob condições laboratoriais definidas. Uma verificação visual da embalagem não comprova nenhum desses resultados.
Quando forem exigidas evidências de desempenho, identifique o relatório relevante e a configuração que ele abrange. Analise com o especialista responsável as diferenças na caixa, no conteúdo, no berço ou na embalagem externa. Evite presumir que um relatório antigo se aplica automaticamente ou solicitar um ensaio sem relação com o caso apenas porque ele aparece em um checklist genérico.
Para um projeto da XRX, use a visão geral do controle de qualidade como ponto de partida para discutir o escopo necessário. Tenha em mãos a configuração, as quantidades dos lotes, as referências vigentes, o conteúdo previsto e os critérios de aceitação propostos ao entrar em contato com a XRX. O resultado útil é um documento compartilhado de requisitos de inspeção e uma decisão de liberação com responsável identificado, respaldados por registros das mercadorias efetivamente examinadas.
Perguntas frequentes
A inspeção pré-embarque é o mesmo que a aprovação da amostra padrão?
Não. A aprovação da amostra padrão estabelece uma referência identificada e seu escopo aprovado. A inspeção pré-embarque examina as mercadorias de produção apresentadas em relação aos requisitos acordados. A aprovação da referência não comprova a condição do embarque.
Quantas caixas de madeira devem ser inspecionadas?
Use o plano de inspeção acordado para o lote definido e as verificações exigidas. Solicite ao profissional de qualidade responsável que especifique o método de seleção, as quantidades e as regras de decisão. Este checklist não fornece uma quantidade universal de amostras.
Todo risco deve ser tratado como defeito menor?
Não. Aplique as definições de defeitos e os limites de aparência acordados, incluindo a localização e a apresentação prevista. Se uma condição estiver fora dessas definições, obtenha uma decisão documentada em vez de atribuir uma classificação conveniente.
O que deve acontecer depois que os defeitos forem corrigidos?
Preserve as constatações originais, identifique as mercadorias corrigidas e conclua a verificação de acompanhamento acordada. Registre as evidências, os itens pendentes e a destinação autorizada. Uma fotografia do reparo, por si só, não comprova necessariamente que o lote afetado está pronto para liberação.
Uma inspeção aprovada comprova a proteção durante o transporte?
Não. Uma inspeção aprovada se refere às verificações e às regras de aceitação definidas para ela. O desempenho no transporte exige evidências apropriadas para a configuração prevista de produto e embalagem; verificações visuais e funcionais comuns não comprovam o desempenho em ensaios de distribuição.