
 العربية
 English
 Français
 Deutsch
 日本語
 한국어
 Português
 Español
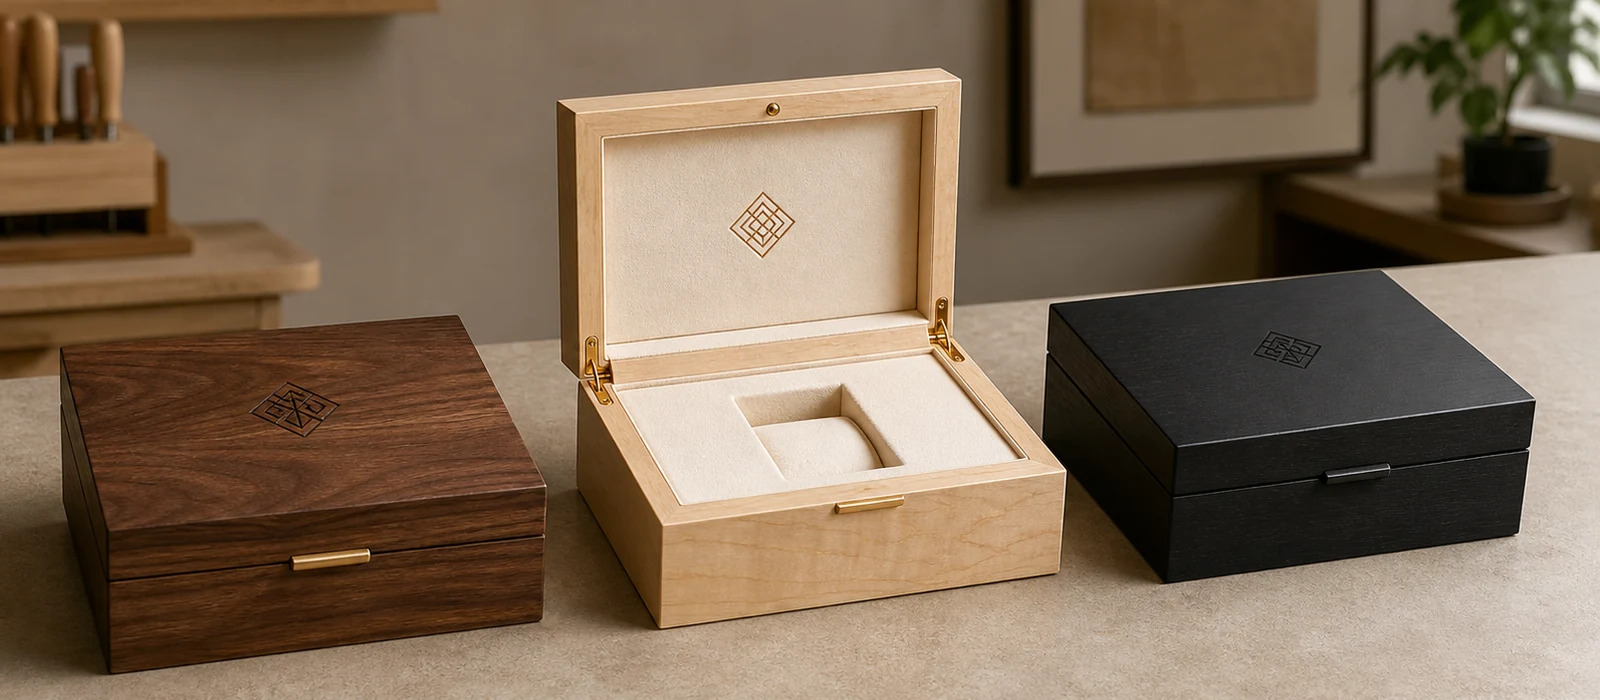

L’incisione laser su scatole in legno può apparire precisa in un rendering e risultare irregolare quando cambiano essenza, impiallacciatura, rivestimento, grafica, impostazioni o posizionamento. La sola richiesta «incidete il nostro logo» può produrre tonalità inattese, dettagli poco profondi, aloni di fumo, testi minuscoli illeggibili o posizioni diverse dal progetto approvato.
In breve: Un fascio controllato modifica o asporta materiale in aree definite della scatola. È adatto a loghi, nomi, disegni al tratto, numerazioni e decorazioni quando supporto e finitura reali sono approvati. Contrasto, profondità, nitidezza e colore vanno confermati su campione.
Che cos’è l’incisione laser su scatole in legno?
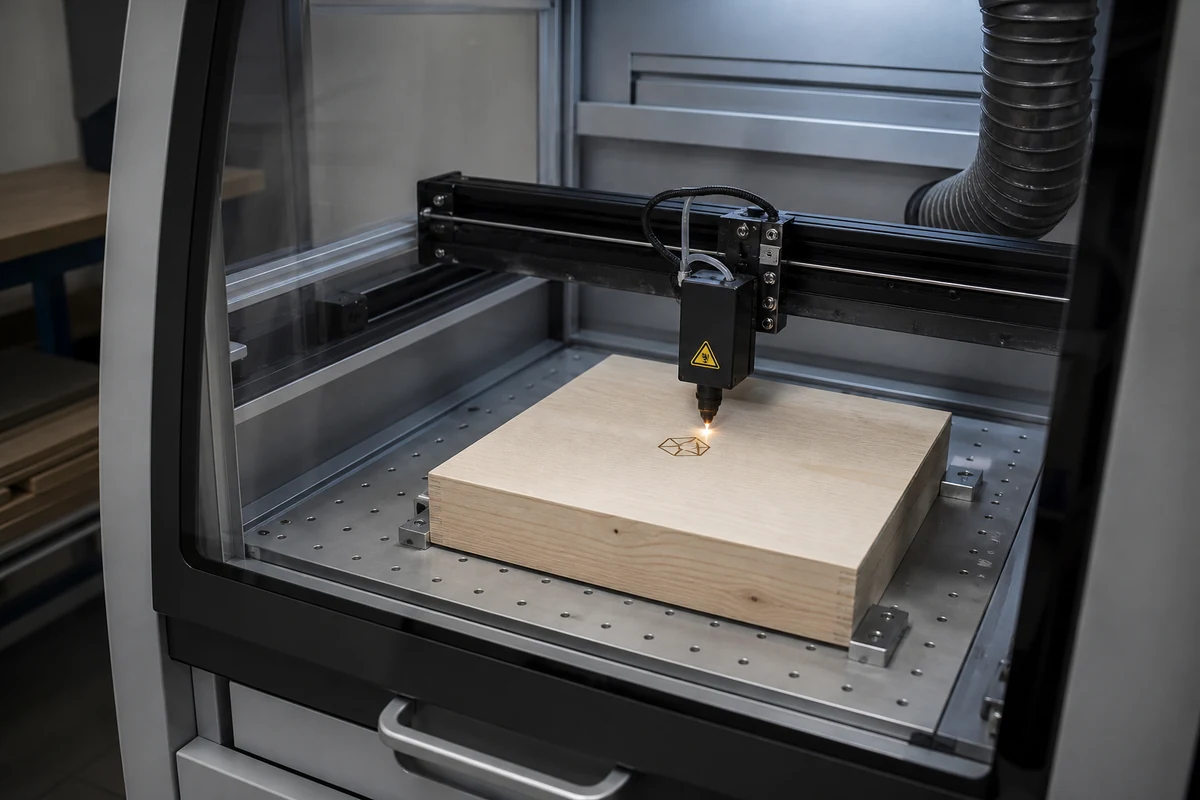
È una marcatura controllata da computer. La grafica guida il laser sulla superficie, dove l’energia concentrata modifica o rimuove un sottile strato di legno o rivestimento. La FDA statunitense include incisione e marcatura fra le applicazioni laser per la lavorazione dei materiali.
Per chi acquista packaging, processo e aspetto sono due cose distinte. «Inciso al laser» descrive il metodo, non un marrone preciso, una profondità universale, una risoluzione fissa o una durata garantita. Acero chiaro, noce scuro, MDF impiallacciato, legno tinto e MDF verniciato possono reagire diversamente alla stessa grafica.
L’incisione viene impiegata per cofanetti di profumi, gioielli, orologi, vino, sigari, regali aziendali e presentazione. Può creare un logo discreto sul coperchio, un motivo esteso, un’identificazione o rivelare uno strato a contrasto sotto una vernice coprente.
Come si svolge il processo?
Per rendere ripetibile l’incisione laser su scatole in legno, normalmente si procede così:
- confermare supporto, essenza o impiallacciatura, stato del rivestimento, costruzione e faccia da incidere;
- verificare grafica vettoriale o raster, dettagli minimi, dimensioni, orientamento e riferimento di posizione;
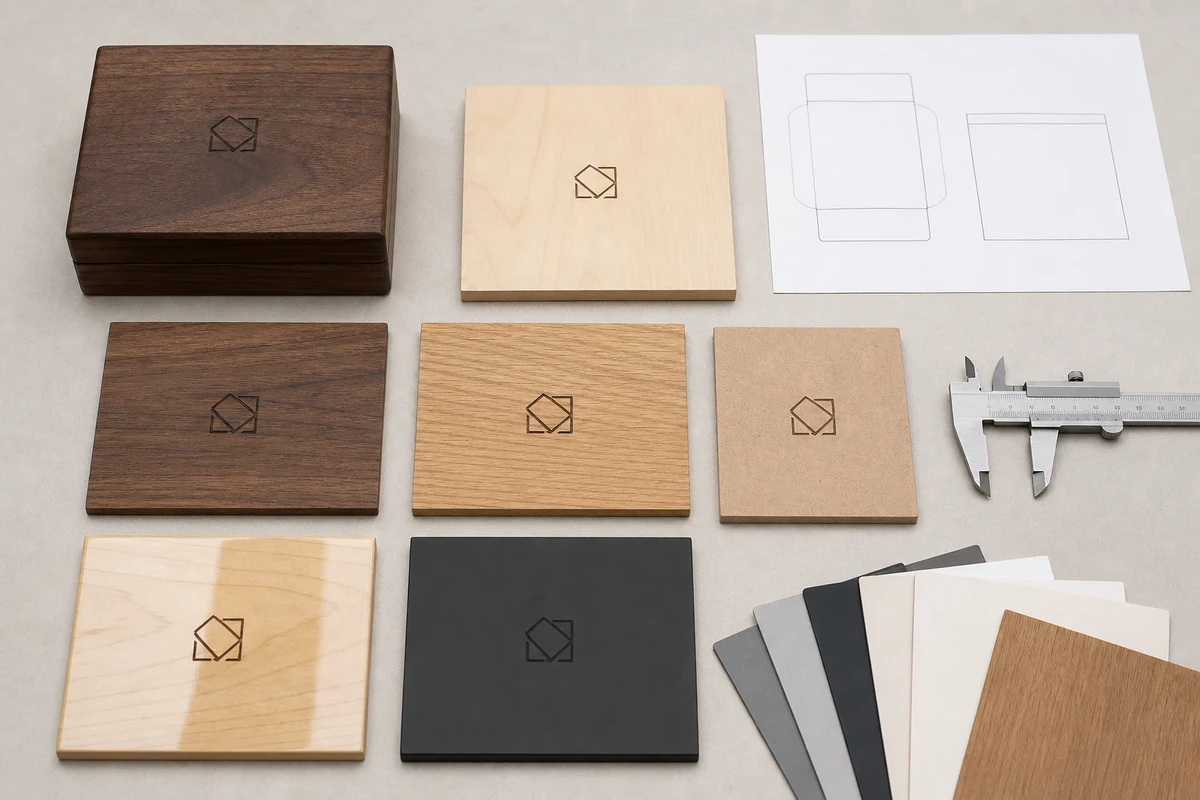
- preparare provini con materiale e ciclo di finitura previsti;
- scegliere macchina compatibile, fuoco, velocità, potenza, risoluzione o impostazioni delle linee e aspirazione;
- bloccare la scatola in un’attrezzatura che dia a ogni coperchio o pannello lo stesso riferimento fisico;
- incidere la prova e rimuovere i residui con un metodo compatibile con la superficie;
- controllare contrasto, profondità, bordi, aloni di fumo, dettagli, posizione e finitura circostante;
- approvare un campione fisico e conservare parametri e campione di riferimento;
- monitorare i lotti e gestire ogni modifica di materiale, rivestimento, grafica o attrezzatura.
I parametri dei costruttori di macchine sono valori iniziali, non garanzie per l’ordine. Uno studio del Taiwan Forestry Research Institute mostra che parametri fisici e software influenzano profondità e differenza cromatica. Le impostazioni produttive devono quindi essere definite sulla costruzione reale della scatola.
Indicazione produttiva: provare l’incisione nella fase corretta
Incidere legno grezzo è diverso da incidere una superficie sigillata, tinta, laccata o verniciata. Prima della finitura, carteggiatura e rivestimenti successivi possono attenuare i bordi o modificare il contrasto. Dopo la finitura, il laser può rimuovere o scolorire il rivestimento, esponendo il supporto. Stabilite la sequenza prima del campione e mantenetela in produzione.
Indicazione produttiva: il posaggio contribuisce alla qualità del logo
Una grafica perfetta non garantisce la posizione. Cerniere, sporgenze del coperchio, curvature, variazioni di assemblaggio e caricamento possono spostare il logo. Un posaggio e un riferimento dichiarato, come bordo o asse del coperchio, rendono la posizione misurabile. Approvate dimensioni e distanze dagli elementi di riferimento.
Quali legni e superfici sono adatti?
La selezione parte dal supporto effettivamente destinato alla produzione. La guida ai materiali di Trotec indica legno massello, MDF, compensato e legno impiallacciato fra le categorie lavorabili al laser. La compatibilità generale non implica un risultato estetico identico.
| Materiale o superficie | Aspetto previsto | Verifica per l’acquisto |
|---|---|---|
| Legno massello chiaro | Il contrasto naturalmente scurito può risultare evidente | Venature, nodi, densità, resina e colore modificano la marcatura |
| Legno massello scuro | Senza contrasto aggiunto l’incisione può essere discreta | Approvare leggibilità con illuminazione prevista e logo in scala reale |
| MDF impiallacciato | Superficie di vero legno su pannello stabile | Confermare essenza, spessore, carteggiatura, incollaggio e bordi |
| MDF grezzo | Supporto industriale generalmente uniforme | Aspetto meno legato alle venature; definire sigillatura e finitura successiva |
| Legno tinto o con finitura trasparente | Il laser può interagire sia con il legno sia con il rivestimento | Identificare tutti gli strati e approvare la sequenza |
| Vernice coprente | Possibile asportazione o scolorimento del rivestimento | Confermare strato esposto, bordi, residui e contrasto cromatico |
Il legno è un materiale biologico variabile. Uno studio pubblicato dal Taiwan Forestry Research Institute ha rilevato effetti di potenza, velocità di avanzamento, densità di stampa, impostazioni cromatiche del software e densità del materiale su profondità o differenza cromatica nei materiali testati. Un altro studio sottoposto a revisione scientifica sull’incisione CO2 della quercia ha valutato come i parametri laser modificano la superficie incisa.
La regola d’acquisto è quindi concreta: non approvate l’incisione solo dalla grafica. Usate il materiale reale e definite la variabilità naturale accettabile nel lotto visibile.
Come incide su aspetto e qualità?
L’approvazione considera sia grafica sia materiale. Il laser riproduce tratti nitidi senza aggiungere una placca, un film di trasferimento o inchiostro. Il supporto resta però parte del disegno: le venature attraversano il logo, le zone del legno reagiscono diversamente e una faccia impiallacciata può assumere un tono diverso da un bordo massello.
Testi piccoli e spazi negativi sottili richiedono attenzione. Dettagli chiari sullo schermo possono chiudersi, indebolirsi o diventare irregolari una volta ridotti. Preferite file vettoriali, convertite i caratteri in tracciati, indicate gli elementi minimi leggibili e approvate una prova fisica in scala reale, non soltanto una foto ingrandita.
Il laser non riproduce automaticamente un colore Pantone esatto. Per oro, bianco, rosso o altre tinte controllate, valutate riempimento colorato, serigrafia, stampa a caldo, logo metallico o processi combinati. Il laser può creare l’incavo o il contrasto naturale e un’altra lavorazione fornire il colore.
| Metodo di personalizzazione | Risultato e impiego | Limite da verificare |
|---|---|---|
| Incisione laser | Segno incavato o alterato cromaticamente, per un marchio monocromatico discreto | Tono e profondità dipendono da supporto e parametri |
| Serigrafia | Colore piatto applicato per tinte aziendali e grafiche ampie | Approvare adesione, coprenza, registro e resistenza allo sfregamento |
| Stampa a caldo | Trasferimento metallico o pigmentato per dettagli di pregio | Contano utensile, calore, pressione, planarità e compatibilità del foil |
| Logo metallico | Emblema tridimensionale separato dal forte effetto premium | Fissaggio, spessore, bordi, peso e finitura aggiungono complessità |
Nessun metodo è sempre superiore. La scelta dipende da colore, tatto, dettagli grafici, materiale, quantità, budget e condizioni di manipolazione della scatola.
Quali controlli di sicurezza e processo servono?
La sicurezza laser in produzione compete soprattutto alla fabbrica, ma il compratore può valutarne la preparazione. Il manuale tecnico OSHA spiega che molti sistemi industriali racchiudono una sorgente di classe superiore in un involucro protettivo interbloccato e richiedono ventilazione adeguata quando l’interazione col materiale genera fumi o vapori potenzialmente pericolosi.
Laser, aspirazione, prevenzione incendi, procedure, manutenzione, identificazione dei materiali e formazione devono corrispondere a macchina e requisiti locali. Una guida professionale all’uso di sistemi laser avverte di non lasciare la lavorazione incustodita, segnala il rischio d’innesco dei combustibili e richiede l’estrazione dei fumi. Raccomanda inoltre di acquisire informazioni sulla sicurezza dei materiali lavorati.
Dichiarate vernici, adesivi, impiallacciature, cariche e pellicole protettive, anziché chiamare tutto semplicemente «legno». Una composizione sconosciuta o incompatibile richiede di fermarsi e verificare, non di indovinare un parametro.
Dove è più utile l’incisione laser?
È particolarmente adatta quando il marchio deve sembrare parte del materiale. Applicazioni frequenti:
- logo centrato sul coperchio di scatole per profumi, orologi, gioielli, vino o sigari;
- nomi, edizioni, date o numerazioni per personalizzazioni controllate;
- motivi al tratto lungo i bordi del coperchio o sul pannello di presentazione;
- messaggi all’interno di un coperchio piano in legno;
- piccole identificazioni di prodotto o conformità, purché leggibili;
- riferimenti di allineamento o montaggio discreti fuori dall’area visibile;
- rimozione di uno strato coprente per rivelarne uno contrastante, dopo prova.
Grandi campiture, sfumature fotografiche, testi negativi minuscoli, forti curvature e venature scure variabili possono richiedere più prove. Per quadricromia o effetto metallico a specchio, il laser può essere solo una fase della soluzione.
Cosa confermare prima dell’ordine?
Fornite un brief completo per l’incisione laser su scatole in legno:
- tipo di scatola, misure esterne, costruzione e quantità;
- essenza, impiallacciatura, grado di MDF, strati e ciclo di finitura;
- faccia da incidere e lavorazione prima o dopo il montaggio;
- file vettoriale, caratteri in tracciati, misure finali e orientamento;
- riferimento e tolleranza di posizione concordata sul campione;
- contrasto e profondità definiti da un riferimento fisico, non solo aggettivi;
- testi critici, larghezza delle linee, spazi negativi e dati di personalizzazione;
- variazioni naturali ammesse, riempimento, pulizia, sigillatura e protezione;
- fasi di campionatura, campione firmato e regole per le modifiche;
- metodo d’ispezione, condizioni di osservazione, difetti e piano di campionamento;
- minimo richiesto, fasce quantitative di preventivo, gestione dei nomi e consegna.
Il minimo d’ordine dipende dal progetto: costruzione, materiali, posaggio, varianti grafiche, personalizzazione, finitura, controlli e imballaggio, non dal solo laser.
La guida XRX alle finiture approfondisce superfici e marchi, mentre il catalogo dei prodotti in legno mostra formati adatti alla personalizzazione. Potete inviare grafica, misure, materiale, finitura e quantità per una valutazione.
Domande frequenti
L’incisione laser è adatta a qualsiasi essenza?
Molti legni e pannelli sono incidibili, ma contrasto, profondità e bordi non sono identici. Venatura, densità, resina, impiallacciatura, colla, tinta e rivestimento influiscono sul risultato. Approvate il materiale effettivo di produzione.
Il laser riproduce esattamente il colore del logo?
Non da solo. Il tono dipende dalla reazione del legno o del rivestimento. Per un colore preciso valutate riempimento, stampa, foil, logo metallico o processi combinati, approvando un campione fisico.
Meglio incidere prima o dopo la finitura?
Entrambe le sequenze sono possibili ma producono risultati diversi. Prima della finitura il segno può essere attenuato o ricoperto; dopo, il laser può rimuovere o scolorire il rivestimento. Il ciclo va provato e fissato prima della serie.
Quale file è preferibile per il logo?
Il vettoriale è normalmente il punto di partenza più affidabile per loghi e tratti. Convertite i caratteri, fornite misure finali, dettagli critici e immagine di riferimento. Il raster può servire per fotografie o toni dopo verifica.
Esiste un minimo d’ordine fisso?
Non esiste un minimo universale. Dipende da scatola, materiale, posaggio, varianti, personalizzazione, finitura, ispezione, imballaggio e programmazione. Chiedete un preventivo sulle specifiche e quantità reali.
Cosa controllare sul campione da approvare?
Misure, posizione, orientamento, contrasto, profondità, bordi, testi piccoli, fumo o residui, finitura circostante, venature, pulizia e imballaggio protettivo. Conservate campione firmato e grafica approvata per il controllo di produzione.