 العربية
 English
 Deutsch
 Italiano
 日本語
 한국어
 Português
 Español
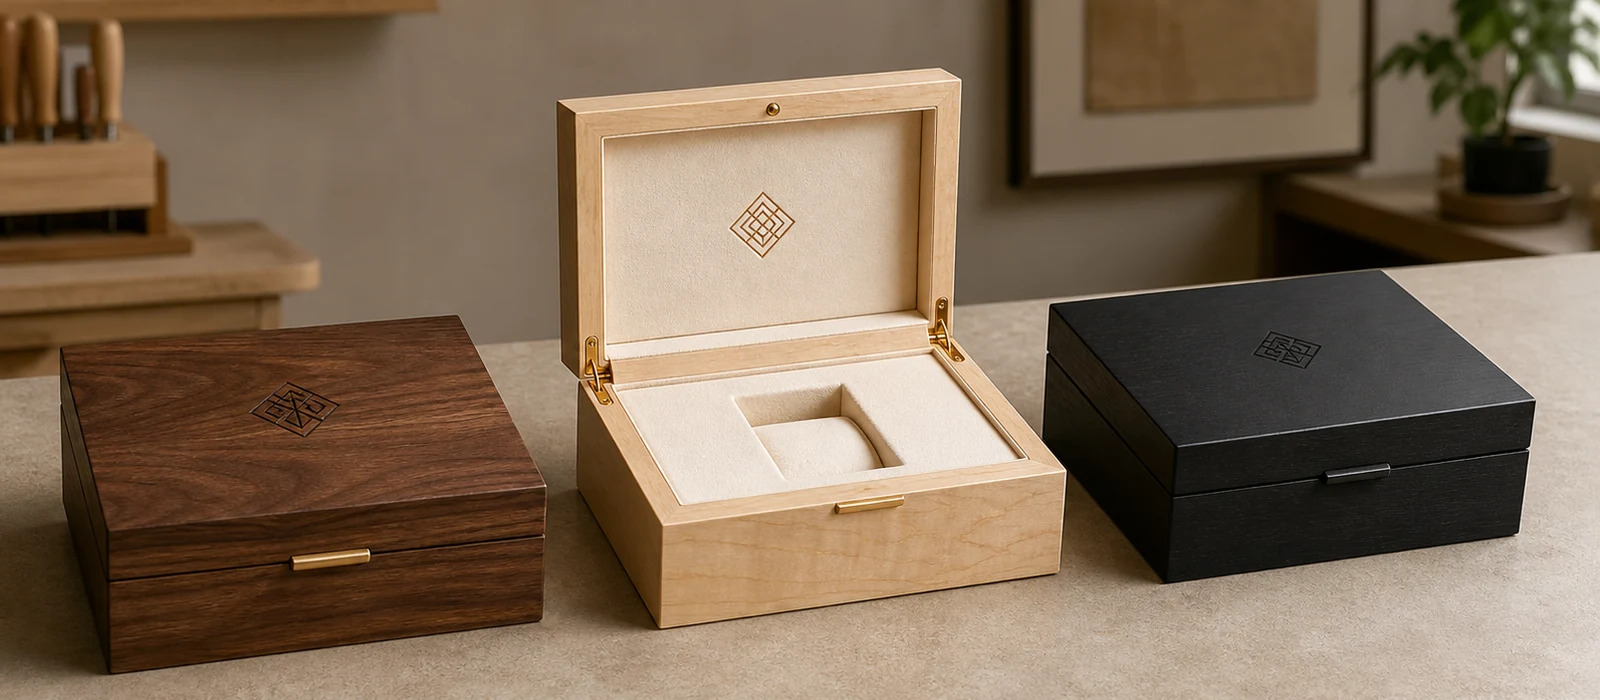

La gravure laser sur boîtes en bois peut sembler parfaite sur une maquette, puis varier lorsque changent l’essence, le placage, le revêtement, le fichier, les réglages ou le positionnement. Une consigne limitée à « graver notre logo » peut entraîner une teinte inattendue, des détails trop faibles, des traces de fumée, un petit texte illisible ou un emplacement différent du modèle approuvé.
L’essentiel : La gravure laser modifie ou enlève localement de la matière grâce à un faisceau contrôlé. Elle convient aux logos, noms, dessins au trait, numéros et motifs décoratifs, sous réserve de valider le support et la finition réels. Contraste, profondeur, netteté et couleur doivent être approuvés sur échantillon.
Qu’est-ce que la gravure laser sur boîtes en bois ?
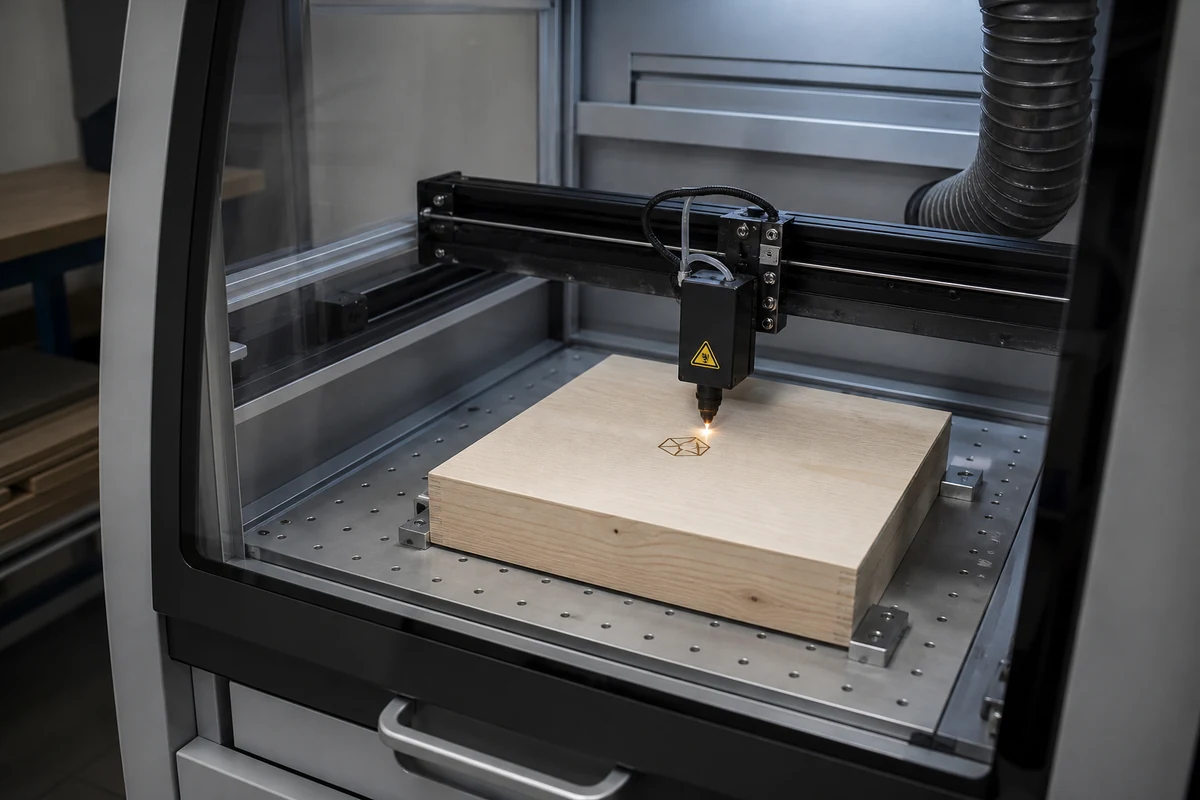
C’est un procédé de marquage piloté par ordinateur. Le fichier guide le faisceau sur la surface ; son énergie concentrée modifie ou retire une fine couche de bois ou de revêtement. La FDA américaine classe la gravure et le marquage parmi les applications des lasers de traitement des matériaux.
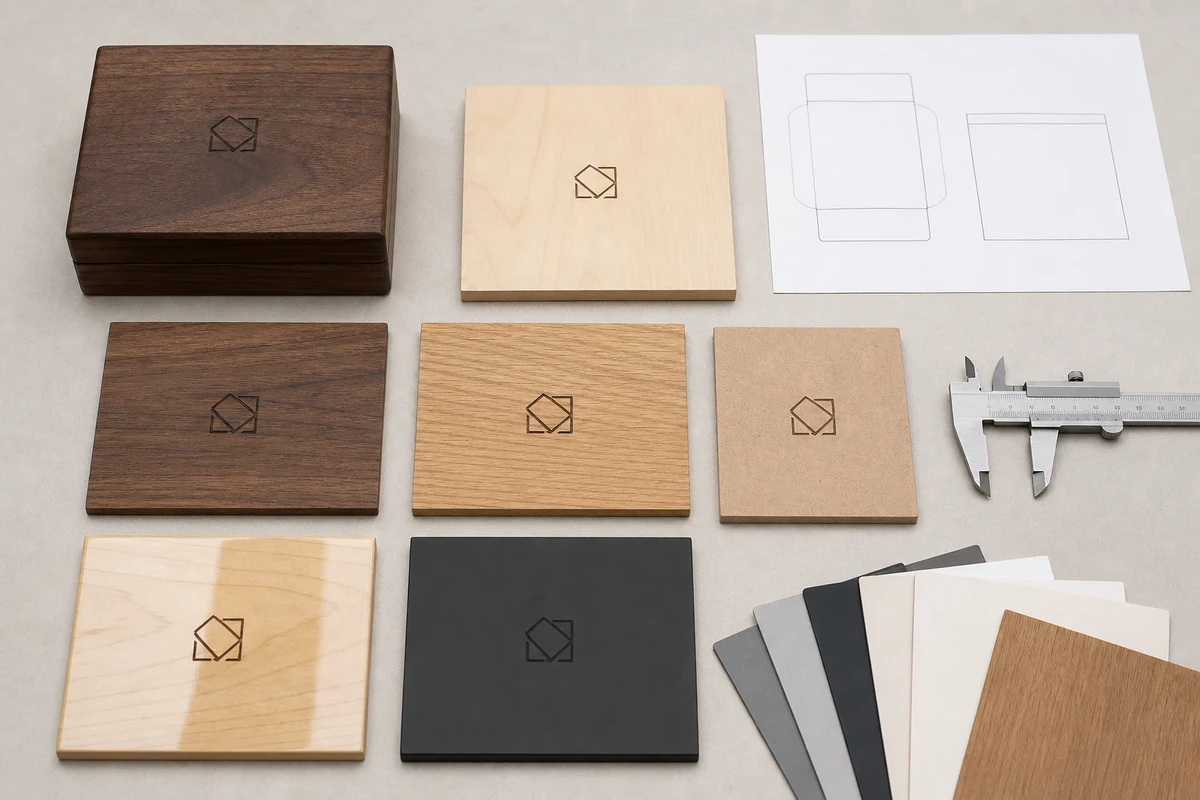
Pour l’acheteur, il faut distinguer procédé et résultat visuel. « Gravé au laser » ne définit ni un brun précis, ni une profondeur universelle, ni une résolution fixe, ni une durabilité garantie. Érable clair, noyer foncé, MDF plaqué, bois teinté et MDF peint peuvent réagir différemment avec le même fichier.
Ce procédé s’emploie notamment sur les coffrets de parfum, bijoux, montres, vin, cigares, cadeaux d’entreprise et présentation. Il permet un logo discret sur le couvercle, un motif étendu, une identification ou la révélation d’une couche contrastée sous une peinture opaque.
Comment se déroule la gravure laser ?
Pour obtenir une gravure laser reproductible sur boîtes en bois, la fabrication suit généralement ces étapes :
- confirmer le support, l’essence du bois ou du placage, l’état du revêtement, la construction et la face à graver ;
- examiner le fichier vectoriel ou matriciel, les détails minimaux, les dimensions, l’orientation et le repère de positionnement ;
- réaliser des essais avec le matériau et le système de finition prévus ;
- choisir une machine compatible, la mise au point, la vitesse, la puissance, la résolution ou les paramètres de lignes et l’aspiration ;
- maintenir la boîte dans un gabarit donnant à chaque couvercle ou panneau le même repère physique ;
- graver l’essai, puis éliminer les résidus avec une méthode compatible avec la surface ;
- contrôler contraste, profondeur, contours, traces de fumée, détails fins, position et finition autour du motif ;
- approuver un échantillon physique et conserver les réglages ainsi que l’échantillon de référence ;
- surveiller les lots et maîtriser tout changement de matière, revêtement, fichier ou équipement.
Les paramètres publiés par les fabricants de machines sont des points de départ, pas des garanties contractuelles. Une étude du Taiwan Forestry Research Institute montre que les paramètres physiques et logiciels influencent la profondeur et l’écart de couleur. Les réglages de production doivent donc être établis sur la construction réelle du coffret.
Conseil de fabrication : tester au bon stade de production
Graver du bois brut n’équivaut pas à graver une surface scellée, teintée, laquée ou peinte. Avant finition, le ponçage ou le revêtement ultérieur peut atténuer les contours ou modifier le contraste. Après finition, le laser peut enlever ou décolorer le revêtement et révéler le support. Définissez la séquence avant l’échantillonnage et conservez-la en production.
Conseil de fabrication : le gabarit contribue à la qualité du logo
Un fichier parfait ne garantit pas un placement parfait. Charnières, débord du couvercle, surfaces courbes, variations d’assemblage et chargement irrégulier peuvent décaler le motif. Un gabarit et un repère défini, comme le bord ou l’axe du couvercle, rendent la position mesurable. Validez la taille du logo et sa distance aux éléments de référence.
Quels bois et quelles surfaces conviennent ?
Le choix du matériau commence par le support qui sera réellement utilisé en série. Le guide des matériaux de Trotec mentionne notamment le bois massif, le MDF, le contreplaqué et le bois plaqué comme catégories compatibles avec le traitement laser. Cette compatibilité générale ne signifie pas un rendu identique.
| Matériau ou surface | Rendu attendu | Point à confirmer à l’achat |
|---|---|---|
| Bois massif clair | Contraste assombri naturel souvent bien visible | Veines, nœuds, densité, résine et variations de couleur modifient le marquage |
| Bois massif foncé | Gravure parfois discrète sans contraste ajouté | Valider la lisibilité sous l’éclairage prévu et à la taille finale |
| MDF plaqué | Face en bois véritable associée à un panneau stable | Confirmer essence, épaisseur, ponçage, collage et construction des chants |
| MDF brut | Support industriel généralement homogène | Rendu moins lié aux veines ; confirmer bouche-pores et finition ultérieure |
| Bois teinté ou verni transparent | Interaction possible avec le bois et le revêtement | Identifier chaque couche et approuver l’ordre des opérations |
| Peinture opaque | Revêtement pouvant être enlevé ou décoloré | Confirmer couche révélée, netteté des contours, résidus et contraste |
Le bois est un matériau biologique variable. Une étude publiée par le Taiwan Forestry Research Institute a relevé une influence de la puissance, de la vitesse d’avance, de la densité d’impression, des couleurs du logiciel et de la densité du matériau sur la profondeur ou l’écart de couleur des matériaux testés. Une autre étude évaluée par les pairs sur la gravure CO2 du chêne a également examiné l’effet des paramètres laser sur la surface gravée.
La conséquence pratique est simple : n’approuvez pas la gravure sur le seul fichier graphique. Validez-la sur le matériau réel et définissez les variations naturelles acceptables dans le lot visible.
Quel effet sur l’apparence et la qualité ?
La validation doit prendre en compte le dessin et la matière. Le laser reproduit des traits nets sans plaque métallique, film de transfert ni couche d’encre. Mais le support participe au rendu : les veines traversent le logo, les zones du bois réagissent différemment et une face plaquée peut prendre une teinte distincte d’un chant massif.
Les petits caractères et espaces négatifs fins méritent une attention particulière. Un détail lisible à l’écran peut se fermer, s’effacer ou devenir irrégulier à taille réelle. Fournissez si possible un fichier vectoriel avec polices vectorisées, indiquez les éléments devant rester lisibles et approuvez une épreuve physique grandeur réelle, pas seulement une photo agrandie.
La gravure laser ne reproduit pas automatiquement une couleur Pantone exacte. Pour un or, blanc, rouge ou autre ton précis, étudiez le remplissage coloré, la sérigraphie, le marquage à chaud, un logo métallique ou une combinaison. Le laser crée alors le creux ou le contraste naturel, un autre procédé apportant la couleur.
| Technique de marquage | Rendu et utilisation | Limite principale à vérifier |
|---|---|---|
| Gravure laser | Marquage en creux ou par changement de teinte, pour une identité monochrome discrète | Teinte et profondeur liées au support et aux réglages |
| Sérigraphie | Couleur appliquée en aplat pour couleurs de marque et grands motifs | Valider adhérence, opacité, repérage et résistance au frottement |
| Marquage à chaud | Transfert métallique ou pigmenté pour des accents haut de gamme | Outillage, chaleur, pression, planéité et compatibilité du film sont déterminants |
| Logo métallique | Emblème distinct en relief pour un effet luxueux marqué | Fixation, épaisseur, chants, poids et finition ajoutent des contraintes |
Aucune méthode n’est supérieure dans tous les cas. Le choix dépend de la couleur de marque, du toucher, des détails, du support, de la quantité, du budget et des conditions de manipulation.
Quels contrôles de sécurité et de procédé prévoir ?
La sécurité laser en production relève principalement de l’usine. L’acheteur peut néanmoins évaluer la maîtrise du procédé par son fournisseur. Le manuel technique de l’OSHA explique que de nombreux systèmes industriels intègrent une source de classe supérieure dans une enceinte de protection avec interverrouillage et demandent une ventilation adaptée lorsque le traitement génère des fumées ou vapeurs potentiellement dangereuses.
Système laser, aspiration, prévention incendie, procédures, entretien, identification des matériaux et formation doivent correspondre à l’équipement et aux exigences locales. Un guide d’utilisation professionnel de système laser déconseille tout traitement sans surveillance, signale le risque d’inflammation des matériaux combustibles et exige l’extraction des fumées. Il recommande aussi de recueillir les informations de sécurité des matériaux traités.
Déclarez revêtements, colles, placages, charges et films protecteurs, au lieu de désigner simplement la pièce comme du « bois ». Une composition inconnue ou incompatible impose d’arrêter et de vérifier, pas d’improviser un réglage.
Dans quels cas la gravure laser est-elle pertinente ?
Elle convient particulièrement lorsque la marque souhaite un motif intégré à la matière. Applications courantes :
- logo centré sur le couvercle d’un coffret de parfum, montre, bijoux, vin ou cigares ;
- noms, éditions, dates ou numéros pour une personnalisation maîtrisée ;
- motifs au trait en bordure du couvercle ou sur un panneau de présentation ;
- messages sur la face intérieure d’un couvercle plat en bois ;
- petits identifiants de produit ou de conformité, à condition de rester lisibles ;
- repères d’alignement ou d’assemblage discrets hors de la zone de présentation ;
- gravure d’une couche opaque pour révéler une couche contrastée après essais.
Les grands aplats, dégradés photographiques, textes inversés minuscules, fortes courbures et veines foncées variables peuvent exiger davantage d’essais. Pour des images en couleur ou un effet métallique miroir, le laser peut n’être qu’une étape d’une solution combinée.
Que faut-il confirmer avant commande ?
Transmettez un cahier des charges complet :
- type de boîte, dimensions extérieures, construction et quantité ;
- essence exacte, placage, qualité de MDF, couches et ordre de finition ;
- face à graver et intervention avant ou après assemblage ;
- fichier vectoriel, polices vectorisées, dimensions finales et orientation ;
- repère de positionnement et tolérance convenue sur échantillon ;
- contraste et profondeur définis par une référence physique, pas seulement par des adjectifs ;
- petits textes critiques, largeur des traits, espaces négatifs et données personnalisées ;
- variations naturelles admises, remplissage coloré, nettoyage, scellement et protection ;
- étapes d’échantillonnage, échantillon signé et règles de modification ;
- méthode d’inspection, conditions d’observation, défauts et plan d’échantillonnage ;
- quantité minimale souhaitée, paliers de devis, gestion des noms individuels et délais.
La quantité minimale dépend du projet : construction, préparation des matériaux, gabarit, versions graphiques, personnalisation, finition, inspection et emballage, et non du laser seul.
Le guide des finitions XRX complète les informations sur les surfaces et le marquage. Le catalogue de produits en bois présente des formats adaptés à une personnalisation maîtrisée. Vous pouvez envoyer fichier, dimensions, matériau, finition et quantité pour étude.
Questions fréquentes
Toutes les essences conviennent-elles à la gravure laser sur boîtes en bois ?
De nombreux bois et panneaux peuvent être gravés, mais leur contraste, profondeur et netteté diffèrent. Veines, densité, résine, placage, colle, teinte et revêtement influencent le résultat. Validez le matériau de production réel.
Peut-on reproduire exactement la couleur d’un logo ?
Pas avec le laser seul. La teinte dépend de la réaction du bois ou du revêtement. Pour une couleur précise, envisagez remplissage, impression, marquage à chaud, logo métallique ou procédé combiné, puis validez un échantillon physique.
Faut-il graver avant ou après finition ?
Les deux sont possibles, avec des résultats différents. Avant finition, la gravure peut être atténuée ou recouverte ; après finition, le laser peut enlever ou décolorer le revêtement. L’usine doit tester puis fixer l’ordre des opérations.
Quel fichier fournir pour un logo gravé ?
Le vectoriel est généralement le meilleur point de départ pour logos et dessins au trait. Vectorisez les polices, indiquez les dimensions finales et détails critiques, et joignez une référence. Un fichier matriciel peut convenir aux images et nuances après essais.
Existe-t-il une quantité minimale fixe ?
Non. Elle dépend de la boîte, des matériaux, du gabarit, des versions, de la personnalisation, de la finition, de l’inspection, de l’emballage et du planning usine. Demandez un devis pour la configuration et la quantité réelles.
Que contrôler sur l’échantillon à approuver ?
Taille, position, orientation, contraste, profondeur, contours, petits caractères, fumée ou résidus, finition environnante, variations des veines, nettoyage et protection. Conservez l’échantillon signé et le fichier approuvé pour contrôler la production.